 Cerca prodotti
 it
Centro di lavoro verticale ZN-L1165
Cat:Centro di lavoro verticale
Questa serie di centri di lavoro è fissata su una colonna singola a forma di A, struttura mobile del banco di lavoro, elevata rigidità delle parti ...
Vedi i dettagli
Quando un'officina riceve una richiesta per 600 staffe in alluminio, ciascuna delle quali necessita di due fori praticati, un foro maschiato e una tasca fresata, l'ingegnere di produzione deve affrontare una decisione familiare. Una macchina a cinque assi può accedere a ogni faccia in un unico setup, ma il pezzo necessita dell’accesso all’utensile solo da un lato. Il mantenimento del pezzo, la programmazione dei percorsi utensile e il monitoraggio dell'usura dell'utensile puntano tutti nella stessa direzione: un centro di lavoro verticale CNC a tre assi. Questo scenario non è un'eccezione. Rappresenta una quota importante della lavorazione CNC quotidiana a contratto.
Un centro di lavoro verticale CNC a 3 assi mantiene il mandrino in posizione verticale e forma il movimento di taglio lungo X, Y e Z. Il pezzo rimane fisso sulla tavola mentre l'utensile si avvicina dall'alto. Questa disposizione è altamente efficiente per i componenti prismatici, ovvero le parti in cui le caratteristiche funzionali si trovano su piani piatti e lungo un orientamento verticale fisso.
Le operazioni comunemente eseguite includono:
Nessuna di queste operazioni richiede l'inclinazione dell'utensile. Ecco da dove deriva il vantaggio pratico: la programmazione rimane vicina alle dimensioni del disegno, gli errori di impostazione sono più facili da rintracciare e l'operatore può fidarsi del riferimento originale durante tutto il ciclo.
Non valutare un centro di lavoro solo dal numero degli assi. Valutalo in base al numero di lavori che può completare in modo prevedibile senza una seconda configurazione.
Le parti che traggono maggior vantaggio da un centro verticale a 3 assi hanno una faccia di riferimento dominante. Il progetto definisce la maggior parte o tutte le tolleranze critiche da quella faccia e la macchina può mantenere tali tolleranze senza assi di rotazione aggiuntivi. Una piastra di montaggio del motore è un buon esempio: la superficie della tenuta, il cerchio dei bulloni e i fori dei tasselli vivono tutti nello stesso sistema di coordinate.
Molti componenti descritti come tridimensionali sono in realtà 2.5-D se analizzati dal punto di vista della lavorazione. I relativi riferimenti, tasche e altezze delle sporgenze sono paralleli e la maggior parte degli assi dei fori sono perpendicolari a un riferimento planare. Questa geometria è ideale per un centro di lavoro verticale a 3 assi.
Un centro a tre assi non può raggiungere la parte inferiore di una lavorazione o i sottosquadri della macchina dietro le sporgenze. Queste geometrie richiedono un orientamento della seconda parte, un dispositivo di indicizzazione o un asse rotante aggiuntivo.
In tutti i settori, le applicazioni dei centri di lavoro verticali CNC a 3 assi seguono la stessa logica: una famiglia di parti con piani stabili, fori frequenti e varietà di setup controllata. Le aree più comuni includono la produzione di stampi, fornitori automobilistici, hardware per nuove energie e officine generali.
Nella costruzione di stampi, le piastre cavità, le piastre di rinforzo, le piastre di estrazione e le tasche degli inserti vengono lavorate da blocchi rettangolari con superfici di riferimento affidabili. Un centro verticale rigido a 3 assi esegue le passate iniziali di sgrossatura, foratura di precisione, preparazione dei fori di raffreddamento e finitura sulle facce che si aprono verso l'alto. Durante la riparazione dello stampo, la stessa macchina può rifinire aree usurate o unire sezioni saldate prima dell'assemblaggio finale.
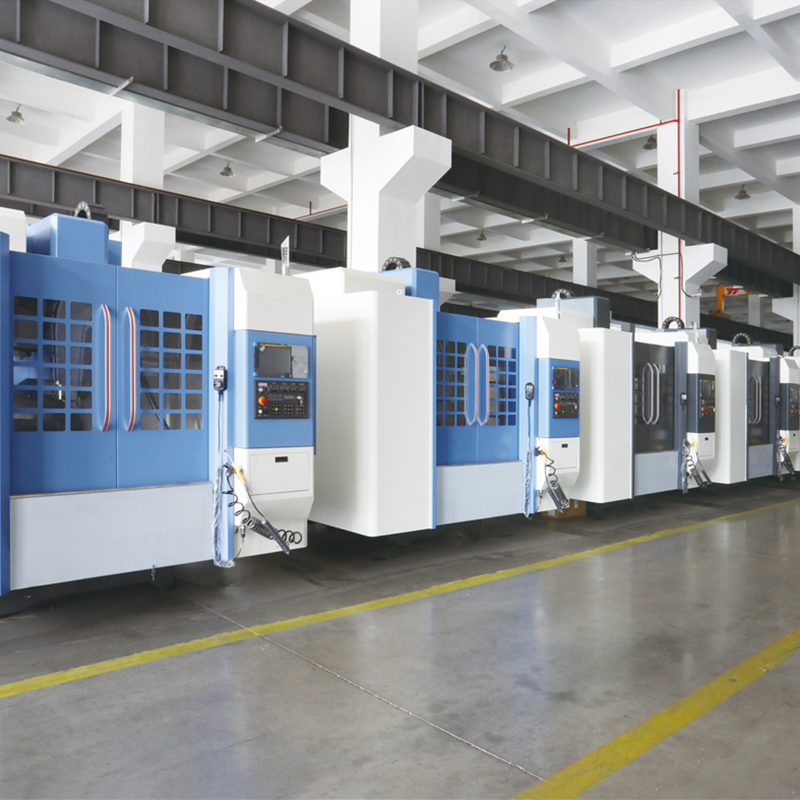 Centro di lavoro verticale per stampi e fusioni automobilistiche Questo centro di lavoro offre una struttura rigida e un cambio utensile automatico, adatto per foratura, maschiatura e finitura su getti e piastre di stampo. Il raffreddamento del mandrino e il lavaggio dei trucioli supportano una precisione costante nella produzione in lotti. Visualizza il prodotto →
I fornitori automobilistici spesso ricevono pezzi fusi in alluminio o ferro con fori stretti, superfici di guarnizione e un gran numero di fori filettati. Un centro di lavoro verticale con cambio utensile automatico può spostarsi tra punte, maschi, frese e alesatori con un intervento limitato dell'operatore. Il lavoro tipico include alloggiamenti per pompe dell'acqua, adattatori per filtri dell'olio, coperchi terminali di azionamento elettrico, staffe di montaggio e collettori del refrigerante, soprattutto quando le dimensioni dei lotti non giustificano un'automazione completamente dedicata.
Il settore della nuova energia porta con sé un mix diverso di componenti lunghi e leggeri e alloggiamenti compatti di precisione. I telai dei pacchi batteria, i supporti delle sbarre collettrici, gli alloggiamenti degli inverter e i distanziatori meccanici necessitano di bordi puliti, passo preciso dei fori e schemi di maschiatura ripetibili. Una macchina verticale a 3 assi può gestire queste attività in modo efficiente perché la maggior parte delle funzionalità sono accessibili da un orientamento verticale. Il refrigerante attraverso il mandrino e l'evacuazione positiva del truciolo diventano particolarmente utili nelle sequenze di foratura profonde e ripetitive presenti in questo tipo di lavoro.
Le officine meccaniche generali utilizzano un centro di lavoro verticale a 3 assi come macchina predefinita per piastre di fissaggio, alloggiamenti di prototipi, parti di manutenzione e quantità di lotti da uno a cento pezzi. La macchina vince perché il tempo di impostazione è breve, la programmazione CAM è diretta e un'ampia gamma di materiali può essere tagliata senza modificare il processo fondamentale. Quando arriva il prossimo ordine con una forma completamente diversa, la stessa macchina può essere riprogrammata e rimessa in funzione entro il pomeriggio.
| Area di applicazione | Forma tipica del pezzo | Operazioni previste | Enfasi sulla macchina |
|---|---|---|---|
| Muffa e muori | Piastre cavità, piastre di rinforzo, blocchi di inserimento | Sgrossatura, finitura piana, foratura, profilatura leggera | Rigidità strutturale, stabilità termica, ripetibilità |
| Automobilistico | Staffe, corpi pompa, coperchi motore, collettori | Sfacciatura, fresatura di tasche, foratura, maschiatura | Coppia mandrino, cambio utensile automatico, smaltimento trucioli |
| Nuova energia | Telai batteria, portabarre, custodie per inverter | Fresatura dei bordi, foratura e maschiatura ripetute | Area di lavoro, erogazione affidabile del refrigerante, cicli rapidi |
| Job shop e prototipo | Infissi, piccoli alloggiamenti, parti di riparazione | Fresatura mista, foratura, maschiatura, alesatura occasionale | Configurazione più rapida, ampia gamma di mandrini, supporto software stabile |
In una macchina a 3 assi, il conteggio degli assi descrive solo la geometria del movimento. Il risultato effettivo dipende dalla rigidità strutturale, dallo smorzamento, dalla coppia del mandrino, dal comportamento termico e dalla qualità del sistema di controllo. Due macchine con corse e velocità del mandrino identiche possono produrre differenze significative nella finitura superficiale quando si taglia l'acciaio o si mantiene una posizione stretta del foro.
La colonna verticale e la base monopezzo devono assorbire le forze di taglio senza torsioni o vibrazioni. Capire come il design a base rigida supporta la precisione della lavorazione aiuta l'acquirente a separare la capacità reale dalla velocità del mandrino principale.
Controllare la curva velocità-coppia prima di confrontare i giri massimi. Un mandrino di struttura leggera che raggiunge un numero di giri elevato solo senza carico non darà gli stessi risultati durante la maschiatura dell'acciaio o quando una fresa larga incontra un taglio interrotto.
La selezione della macchina dovrebbe iniziare con l'involucro della forma dopo l'aggiunta degli impianti, non con le dimensioni del grezzo. Da quel punto di partenza, compila il numero di utensili nei tuoi programmi più comuni, il materiale dominante e la finitura superficiale più impegnativa. Una macchina dimensionata correttamente per quella miscela sarà più utile di una selezionata esclusivamente in base al carico massimo della tavola o alla velocità di spostamento rapido.
Scegli una macchina con una certa capacità di variazione simile. L’acquisto migliore non è quello adatto solo oggi; è quello che gestisce facilmente le piccole modifiche al design che arrivano dopo il rilascio della produzione.
Per vedere come questi requisiti si traducono in apparecchiature contemporanee, esaminando il gamma di centri di lavoro verticali da un punto di vista strutturale e funzionale è più utile che confrontare solo i numeri di viaggio.
Le applicazioni dei centri di lavoro verticali CNC a 3 assi sono riassunte al meglio dalla frase “accesso stabile e ripetibile da un unico setup”. Quando la geometria di una parte può essere prodotta con riferimenti chiari, foratura verticale e strumenti di fresatura convenzionali, il centro verticale a tre assi è spesso la strada più economica per ottenere una parte di buona qualità. Non sostituisce i centri di lavoro multiasse avanzati. Gestisce semplicemente la maggior parte delle operazioni quotidiane di rimozione del metallo che mantengono produttiva un'officina.

Questa serie di centri di lavoro è fissata su una colonna singola a forma di A, struttura mobile del banco di lavoro, elevata rigidità delle parti ...
Vedi i dettagli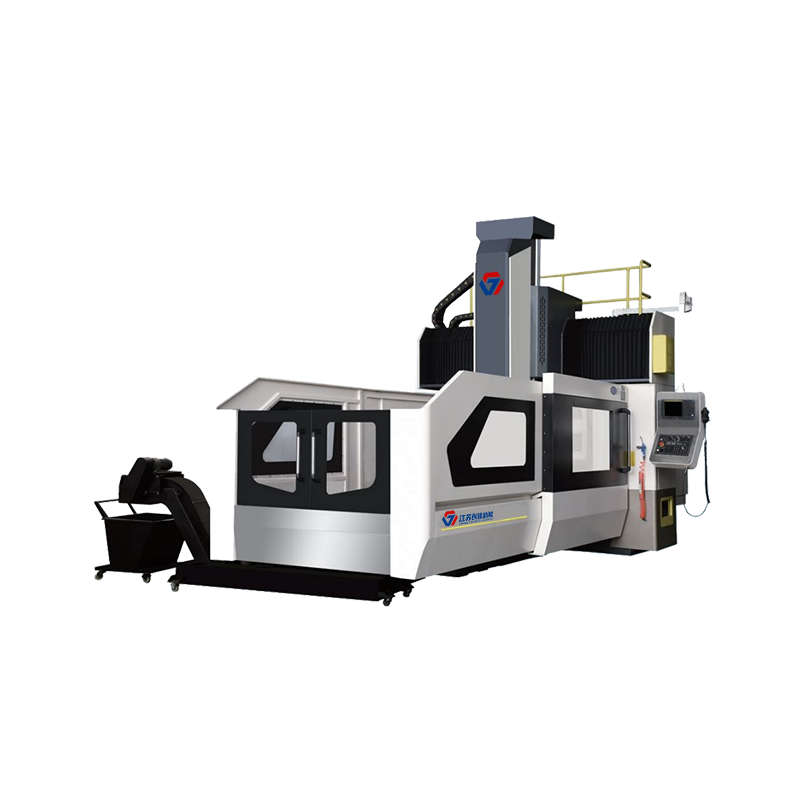
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli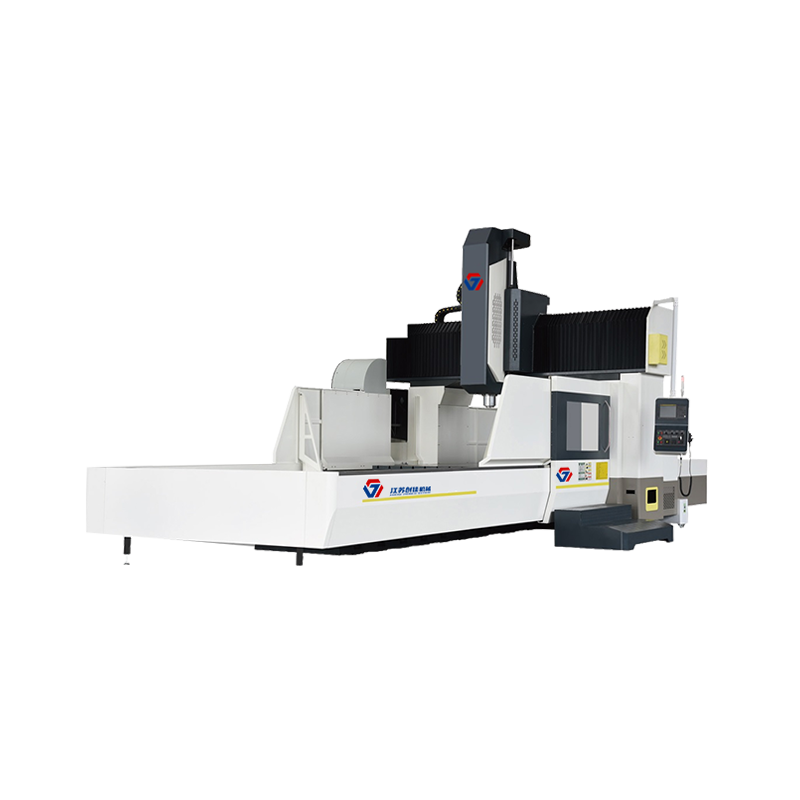
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli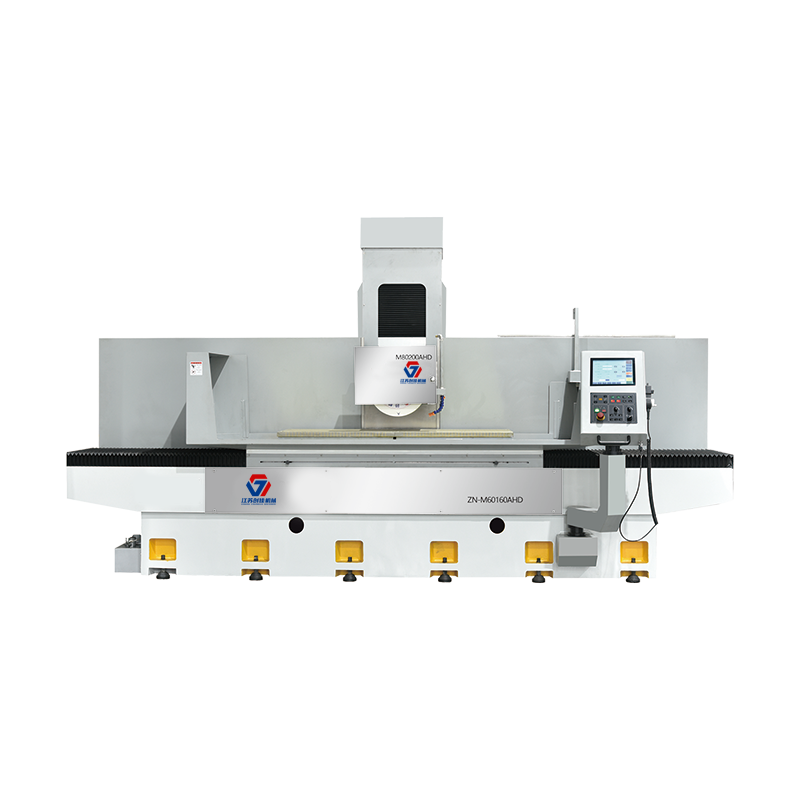
La macchina utensile è adatta principalmente per la rettifica di precisione di vari materiali metallici, come piani, gradini e forme specifiche, ed...
Vedi i dettagli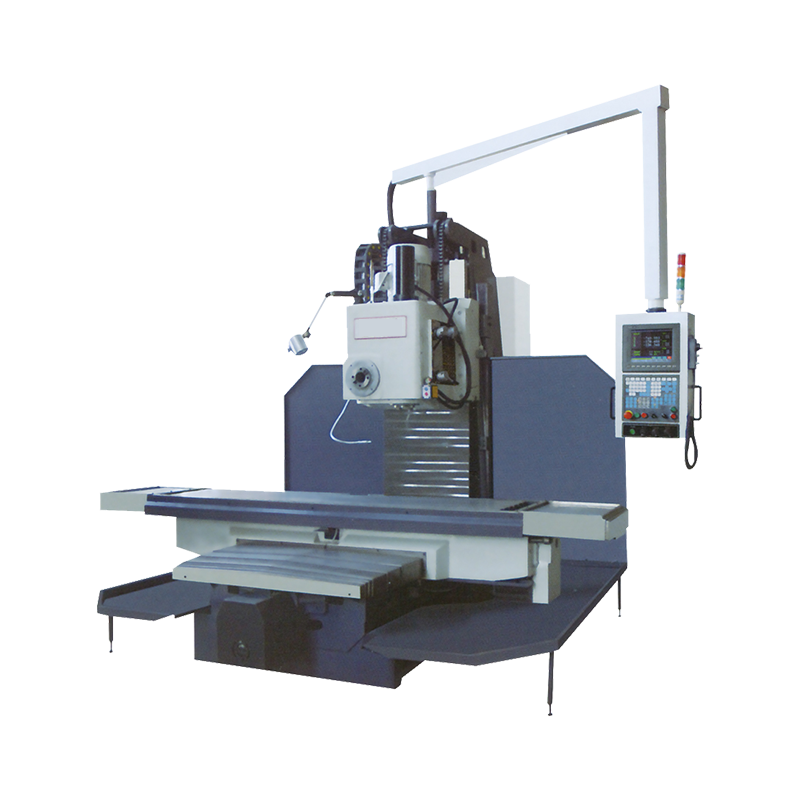
Dotato di una testata dentata verticale e una orizzontale, la coppia di uscita è elevata e la forza di taglio è elevata. Una volta serrato, il pian...
Vedi i dettagli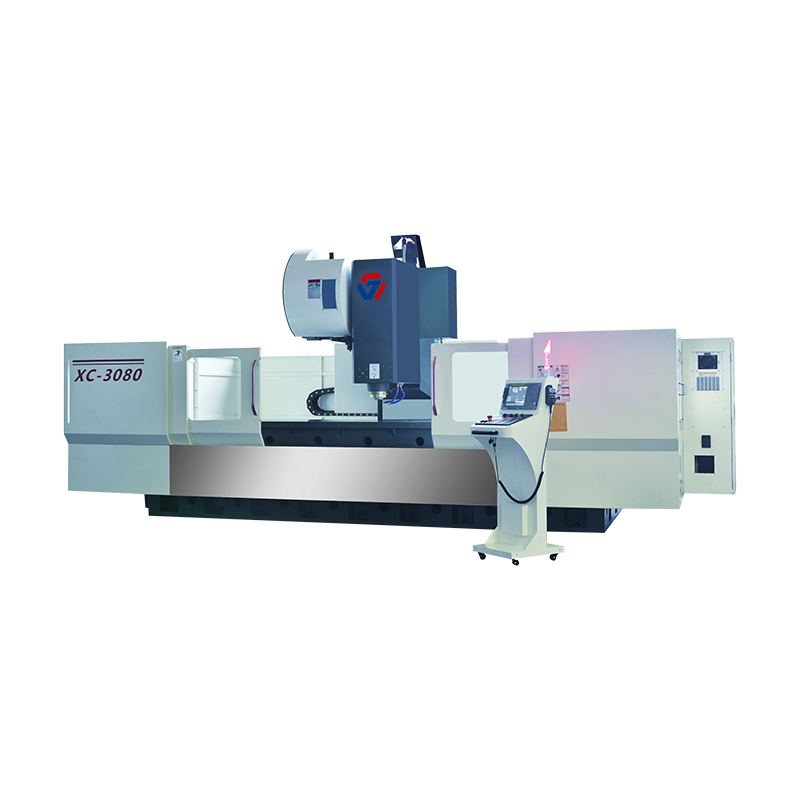
Elaborare principalmente i profili interni delle locomotive di transito ferroviario; Parti strette e lunghe di automobili; Telai TV, telai di frigo...
Vedi i dettagli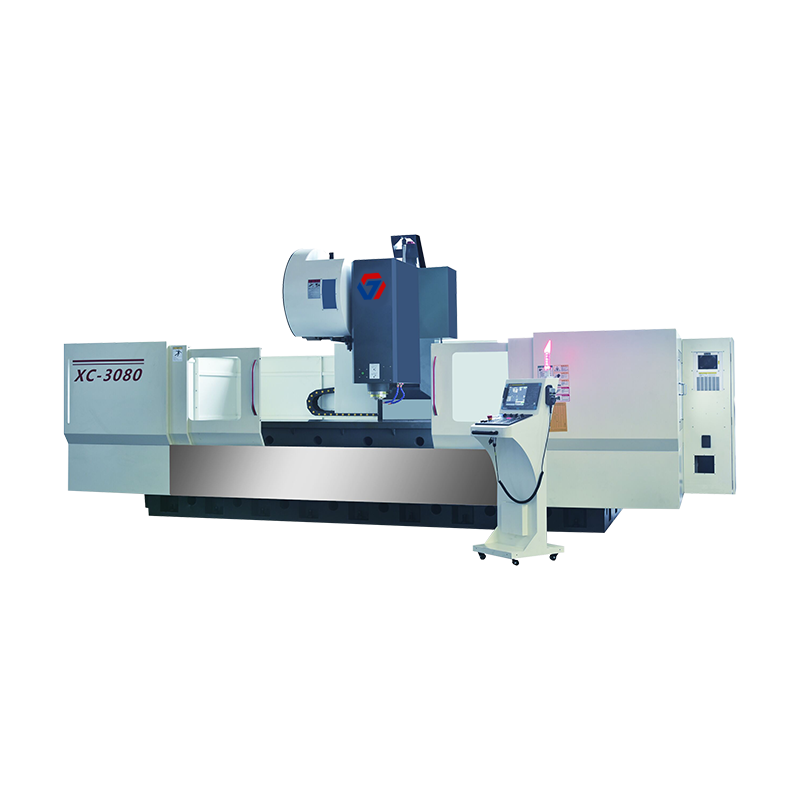
Elaborare principalmente i profili interni delle locomotive di transito ferroviario; Parti strette e lunghe di automobili; Telai TV, telai di frigo...
Vedi i dettagli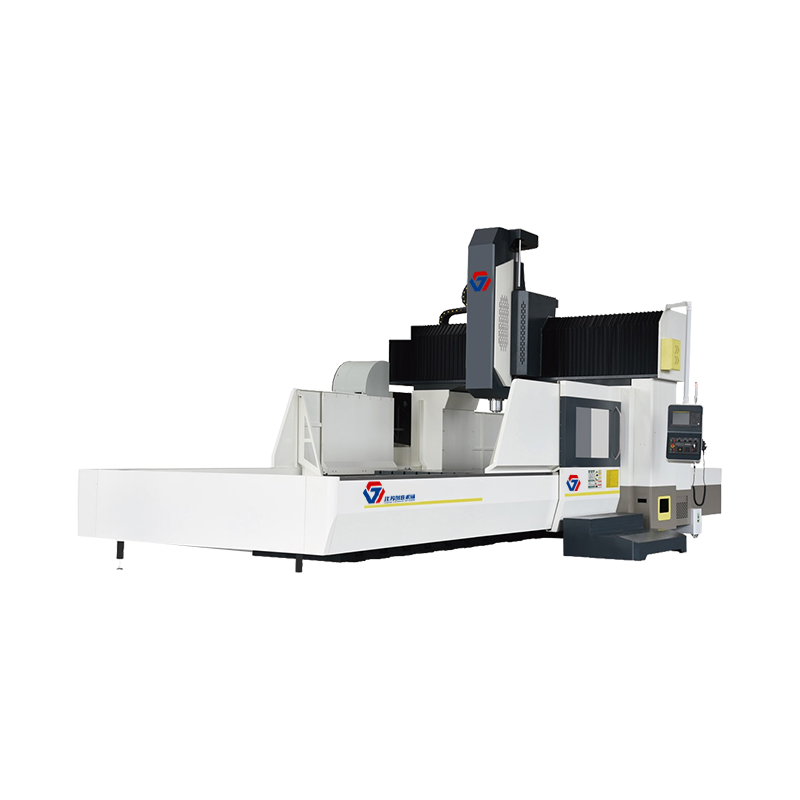
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
