 Cerca prodotti
 it
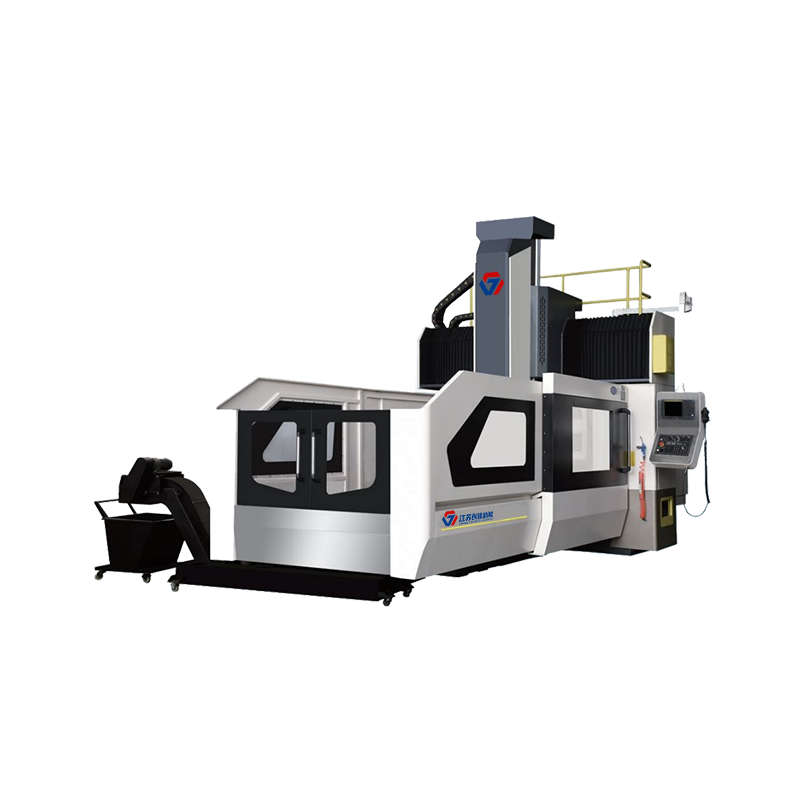
Centro di lavoro a portale LM3216
Cat:Centro di lavoro a portale
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli
Un responsabile dell'officina osserva il movimento di un nuovo lotto di alloggiamenti durante la prima operazione. Il mandrino scende, aggancia il pezzo e si muove attraverso una sequenza di foratura, contornatura e maschiatura senza intervento manuale. Quel ritmo tranquillo e ripetibile è la realtà quotidiana di un centro di lavoro verticale CNC al lavoro.
Per qualsiasi officina meccanica che valuta il prossimo investimento in attrezzature, il centro di lavoro verticale, o VMC, è solitamente la prima considerazione seria. È la macchina utensile CNC più comune nella produzione, e per una buona ragione. Ma il termine copre una gamma di macchine più ampia di quanto molti si rendano conto, e selezionarne una richiede molto più che confrontare la velocità del mandrino o le dimensioni della tavola. La macchina deve adattarsi alle parti, ai materiali e al volume di produzione effettivamente eseguito.
Questo articolo spiega cos'è un centro di lavoro verticale CNC, cosa succede all'interno della macchina durante un ciclo tipico e quali scelte di specifiche contano di più quando si è pronti per l'acquisto.
Un centro di lavoro verticale CNC è una macchina utensile controllata da computer che utilizza un mandrino orientato verticalmente per rimuovere materiale da un pezzo. Il mandrino contiene un utensile da taglio rotante che si avvicina al pezzo dall'alto, muovendosi lungo più assi per produrre caratteristiche precise come fori, fessure, tasche e superfici sagomate.
La configurazione più comune è la VMC a 3 assi, in cui il mandrino si muove lungo gli assi X, Y e Z. Il pezzo in lavorazione viene generalmente bloccato su una tavola che si muove nelle direzioni X e Y, mentre il mandrino si muove verticalmente in Z. Questa disposizione offre alla macchina un ampio raggio di lavoro con un ingombro compatto e crea un'area di lavoro aperta e accessibile che gli operatori possono facilmente monitorare.
Il "centro" nel centro di lavoro si riferisce a una macchina in grado di eseguire più operazioni, fresatura, foratura, maschiatura e talvolta alesatura, in un unico setup. Un centro di lavoro include quasi sempre un cambio utensile automatico che memorizza una serie di utensili e li scambia nel mandrino durante il programma. Questa automazione è ciò che trasforma una semplice fresatrice in un vero centro di lavoro.
"Il centro di lavoro verticale non è la macchina più complicata in officina. È semplicemente quella più pratica."
— Ingegnere di produzione, industria metallurgica
Distinguere una VMC dalle altre macchine utensili dipende dall'orientamento del mandrino. Un centro di lavoro orizzontale ha un mandrino montato parallelamente al piano di lavoro, che migliora l'evacuazione dei trucioli ma richiede una configurazione più complessa e un ingombro maggiore. Una fresatrice CNC senza cambio utensile automatico può eseguire gli stessi tagli di base, ma richiede che un operatore cambi manualmente gli utensili, riducendo la produttività sulle parti multi-operazione. Il VMC si colloca tra questi estremi: semplicità del mandrino verticale con funzionalità multiutensile automatizzata.
Le prestazioni di un centro di lavoro verticale dipendono dalla qualità e dal coordinamento di diversi sottosistemi. Comprendere questi componenti fornisce una base pratica per confrontare una macchina con un'altra.
Il mandrino è il gruppo rotante che sostiene l'utensile da taglio. Il suo orientamento, verticale, è ciò che dà il nome al VMC, ma c'è molto di più dietro la superficie. La velocità del mandrino, la coppia, la conicità e la rigidità insieme determinano quali materiali la macchina può tagliare in modo produttivo.
La velocità del mandrino, espressa in giri al minuto (rpm), influisce direttamente sulla finitura superficiale e sull'efficienza di taglio. Un VMC standard offrirà in genere velocità del mandrino comprese tra 8.000 e 12.000 giri al minuto. I modelli ad alta velocità funzionano da 15.000 a 20.000 giri al minuto e sono particolarmente adatti per l'alluminio e i materiali non ferrosi, dove le elevate velocità di taglio producono finiture fini e riducono i tempi di lavorazione. I mandrini a velocità inferiore e coppia elevata, generalmente inferiori a 6.000 giri/min, sono preferiti per acciaio, acciaio inossidabile e ghisa, dove la priorità è la forza di taglio piuttosto che la velocità.
Il cono del mandrino, più comunemente CAT-40 o BT-40 nei VMC di medie dimensioni e CAT-50 o BT-50 nelle macchine più grandi, determina la rigidità dell'utensile e il tasso massimo di rimozione del materiale che la macchina può sostenere. Un mandrino con cono n. 50 è sostanzialmente più rigido di un mandrino con cono n. 40, ma richiede utensili più grandi e pesanti e comporta un costo di acquisto più elevato.
I produttori valutano la potenza del mandrino in kilowatt o cavalli, ma questi valori dovrebbero essere visualizzati insieme alle curve di coppia piuttosto che come cifre isolate. Un mandrino con elevata potenza nominale a basso numero di giri fornisce una reale capacità di taglio su metalli tenaci, mentre un mandrino che raggiunge la potenza di picco solo a regimi elevati potrebbe bloccarsi in una passata di sgrossatura pesante. Quando confronti le macchine, esamina la coppia alla gamma di giri effettivamente utilizzata dal tuo lavoro. Questo è un indicatore più accurato della capacità della macchina di gestire i tuoi materiali.
La base e la colonna di una VMC sono in ghisa o acciaio fortemente nervato, progettate per assorbire le forze di taglio e le vibrazioni anziché trasmetterle al pezzo in lavorazione. Perché è importante? Il rapporto tra rigidità e precisione è diretto e spietato. Una macchina con una struttura inadeguata si fletterà sotto i carichi di taglio, producendo derive dimensionali, segni di vibrazione e scarsa finitura superficiale, indipendentemente dalla precisione delle viti a ricircolo di sfere.
L'asse Z, in particolare, beneficia di un design rigido. Poiché il mandrino si avvicina al pezzo verticalmente, la colonna deve sostenere sia il peso della testa del mandrino che le forze di taglio verso il basso. Una struttura a scatola per impieghi gravosi fornisce eccellente smorzamento e rigidità per la lavorazione di acciaio e ghisa, mentre le guide lineari offrono un'accelerazione più rapida e un movimento più fluido per lavori su alluminio e non ferrosi. Alcuni produttori offrono lo stesso telaio con entrambe le opzioni di guida, consentendoti di acquistare la struttura giusta per il tuo carico di lavoro tipico.
Il cambio utensile automatico (ATC) è ciò che eleva un centro di lavoro oltre una fresatrice manuale. Un tipico magazzino da 24 utensili contiene utensili sufficienti per una sequenza di lavoro completa, il che significa che l'operatore può caricare un pezzo grezzo, avviare il programma ed eseguire più operazioni in un ciclo continuo. I tempi da utensile a utensile variano solitamente da 1,5 a 4 secondi, a seconda del design del dispositivo di cambio e dell'orientamento del mandrino.
L'impatto pratico è il rendimento. Un'officina che gestisce piccoli lotti di parti multi-operazione dedicherà molte meno ore al cambio degli utensili. Il compromesso è l’investimento iniziale. Una VMC dotata di ATC costa più di una macchina manuale e i processi aggiuntivi di attrezzaggio e configurazione devono essere giustificati nel corso della vita della macchina.
Il controllo CNC è la finestra dell'operatore sulla macchina. Un'interfaccia di controllo affidabile migliora l'intero flusso di lavoro, dalla programmazione alla configurazione fino alla risoluzione dei problemi. Cerca controlli sufficientemente intuitivi da consentire ai tuoi operatori esistenti di apprendere rapidamente. La compatibilità del controllo con i vostri attuali post-processori CAD/CAM è importante tanto quanto le specifiche hardware, poiché un post incompatibile vanifica anche il design della macchina più capace.
Un altro fattore è la memoria del controllo e la velocità di elaborazione. Programmi 3D complessi con tolleranze fini possono generare una grande quantità di codice. Assicurati che il controllo offra memoria sufficiente e un processore sufficientemente veloce per eseguire i programmi più impegnativi senza ritardi o errori di interpolazione.
La geometria della parte e il volume di produzione determinano in ultima analisi quale configurazione VMC scegliere. Ecco le principali configurazioni degli assi e il modo in cui ciascuna di esse influisce su ciò che puoi produrre.
Il centro di lavoro verticale standard a 3 assi esegue movimenti X e Y sulla tavola e movimenti Z sul mandrino. Gestisce la stragrande maggioranza delle parti prismatiche: blocchi, piastre, flange, alloggiamenti e staffe semplici. Per i pezzi con caratteristiche su più facce, è possibile eseguire più impostazioni o utilizzare una tavola rotante per indicizzare la parte. Sebbene una macchina a 3 assi non possa produrre superfici angolari complesse in un unico setup, la sua semplicità di programmazione e funzionamento è il motivo per cui rimane la scelta predefinita per la maggior parte delle officine.
Un VMC a 4 assi aggiunge un asse rotante che ruota il pezzo attorno all'asse X o Y. Ciò consente la lavorazione su quattro lati di un pezzo senza riposizionamento, riducendo i tempi di impostazione e migliorando la precisione. Le applicazioni comuni includono parti cilindriche, corpi valvola e componenti che richiedono caratteristiche angolari precise.
I VMC a 5 assi aggiungono due assi rotanti, in genere consentendo al mandrino o alla tavola di inclinarsi e ruotare. Ciò consente la lavorazione di superfici complesse a forma libera, sottosquadri e cavità profonde in un unico setup. I vantaggi sono la precisione costante in tutte le operazioni di lavorazione, tempi di setup più brevi e la possibilità di utilizzare utensili più corti e più rigidi orientando favorevolmente il pezzo sotto il mandrino. Un VMC a cinque assi richiede un prezzo elevato e richiede competenze di programmazione più avanzate, ma per i lavori aerospaziali, medici e sugli stampi spesso è l'unica soluzione pratica.
Le dimensioni della corsa dell'asse definiscono il pezzo più grande che la macchina può ospitare. Un comune VMC di medie dimensioni offre circa 800 mm di corsa X, 500 mm di corsa Y e 500 mm di corsa Z. Abbina sempre l'area di lavoro alla gamma effettiva dei pezzi, non alla dimensione teorica massima. Una macchina con un tavolo più grande del necessario costa di più in termini di spazio, spostamento della slitta e aria di taglio, senza aggiungere alcun vantaggio in termini di produzione.
Altrettanto critico è il carico massimo della tabella. Le forze di taglio e il peso dei dispositivi più comuni agiscono entrambi sulla tavola. Una macchina progettata per un carico tavola di 500 kg non esegue necessariamente la stessa passata di taglio a pieno carico come quando è vuota. Carichi più pesanti sottopongono a ulteriore stress le guide lineari e le viti a ricircolo di sfere, influenzando l'accelerazione e la precisione. Se i tuoi pezzi si avvicinano costantemente al massimo nominale della macchina, prendi in considerazione un modello più pesante.
Ogni scheda tecnica VMC elenca i dati relativi alla precisione di posizionamento e alla ripetibilità. Decidere cosa dicono realmente questi numeri evita errori costosi nella selezione della macchina. I valori sono tipicamente espressi in millimetri e sono misurati agli estremi della macchina.
La precisione di posizionamento è la deviazione massima tra una posizione comandata e la posizione effettiva raggiunta dalla macchina. La ripetibilità descrive la capacità della macchina di ritornare ripetutamente nella stessa posizione. Una buona ripetibilità è molto più importante per la coerenza della produzione.
| Specifica | VMC standard | VMC ad alta precisione |
|---|---|---|
| Precisione di posizionamento | ±0,008 mm | ±0,003 mm |
| Ripetibilità | ±0,005 mm | ±0,002 mm |
| Eccentricità del mandrino | 0,005 mm | 0,002 mm |
Una macchina ad alta precisione a un prezzo tre volte superiore può essere vitale per la finitura degli stampi o per componenti automobilistici con tolleranze molto strette. Per le lavorazioni generali, una macchina standard soddisfa i requisiti a un costo molto più accessibile. L'approccio consigliato consiste nell'identificare la tolleranza più stretta nel portafoglio di componenti attuale, quindi selezionare una macchina la cui ripetibilità sia almeno un terzo di tale tolleranza. Acquistare una precisione non necessaria è altrettanto dispendioso quanto acquistare una precisione insufficiente.
La versatilità del VMC ne ha fatto la spina dorsale delle officine meccaniche in un'ampia gamma di settori. Le applicazioni più diffuse si allineano con i punti di forza naturali della macchina: parti simili a piastre, stampi complessi e produzione in lotti medio-piccoli.
I materiali lavorati sono altrettanto vari. Acciaio dolce, acciaio legato e acciaio inossidabile sono la tariffa standard per i negozi generici. La ghisa viene lavorata quotidianamente in innumerevoli fonderie e impianti di lavorazione. L'alluminio funziona a velocità del mandrino e velocità di avanzamento elevate, producendo esattamente il tipo di cicli veloci che rendono i VMC una fonte di elevata produttività. Le leghe ad alta temperatura nel settore aerospaziale e medico richiedono macchine rigide con mandrini potenti e strategie di taglio conservative.
A causa di questo materiale e dell'ampiezza delle applicazioni, la VMC è solitamente la prima macchina che un'officina in crescita acquista dopo una fresatrice di base, e rimane il cavallo di battaglia per gli anni successivi.
Le decisioni di acquisto prese solo sulla base di un catalogo raramente sopravvivono al contatto con il reparto di produzione. Il processo di selezione dovrebbe invece iniziare dai ricambi e non dai materiali di marketing della macchina. L'approccio in tre fasi che segue è un quadro pratico che ha funzionato in contesti di produzione reali.
Al di là di questi passaggi, il servizio e il supporto contano più di ogni singola specifica. Controlla la reputazione del produttore per quanto riguarda la disponibilità dei ricambi, la qualità della documentazione della macchina e la formazione post-vendita. Una macchina che aspetta una settimana per un pezzo di ricambio costa molto di più della differenza di prezzo iniziale.
Per le officine che operano nei settori degli stampi, automobilistico o delle nuove energie, potrebbe valere la pena rivolgersi a un costruttore di macchine con una catena di produzione integrata, il che significa che l'azienda controlla la fusione, la lavorazione e l'assemblaggio delle proprie macchine. Questo livello di integrazione verticale si traduce spesso in un migliore controllo di qualità e in catene di fornitura più brevi per i componenti.
Jiangsu Chuangjia Machinery ha costruito la sua reputazione proprio attorno a questo approccio. Fondata nel 2000 come produttore di rettificatrici superficiali, l'azienda offre ora una serie di centri di lavoro verticali CNC, tra cui la Centro di lavoro verticale ZN-V850 per fresatura ad alta velocità Questo VMC di Chuangjia Machinery è progettato per fresatura, foratura e maschiatura di precisione nella produzione di lotti medi, con una struttura a colonna rigida e un sistema di raffreddamento per mantenere la precisione. Visualizza il prodotto → ,
 Centro di lavoro verticale ZN-V855 con rigidità migliorata Un centro di lavoro ad alta velocità adatto alla lavorazione complessa di superfici e componenti scatolari, caratterizzato da una base stabile e guide lineari a basso attrito per supportare un funzionamento coerente ed efficiente. Visualizza il prodotto → , e Centro di lavoro verticale ZN-L1165 per pezzi più grandi Questo modello offre una tavola di grandi dimensioni per la movimentazione di pezzi più grandi, combinando il design a colonna fissa e prestazioni del mandrino ad alta precisione per una lavorazione multiprocesso affidabile. Visualizza il prodotto → , supportata dalle proprie operazioni di fonderia e assemblaggio finale in uno stabilimento produttivo di 100.000 metri quadrati. Vedere l'intera catena di produzione ti dà un'idea pratica della capacità di un produttore.
Un VMC è un bene a lungo termine e le abitudini di manutenzione determinano se restituisce valore per dieci anni o diventa una passività dopo quattro. Se sei nuovo al funzionamento di VMC, i seguenti punti ti indicheranno la strada giusta.
Controllare i livelli del sistema di lubrificazione e verificare l'erogazione dell'olio alle guide. Eliminare i trucioli dall'area di lavoro e dalle coperture dopo ogni turno. Anche il monitoraggio della miscela del liquido di raffreddamento fa parte della pratica quotidiana. Il fluido da taglio vecchio o contaminato comporta una scarsa finitura superficiale e riduce la durata dell'utensile.
Pulire e ingrassare leggermente il cono del mandrino prima di ogni cambio utensile. Una sede conica sporca compromette la concentricità dell'utensile e provoca usura prematura e vibrazioni dell'utensile. Eseguire periodicamente un ciclo di riscaldamento del mandrino prima di un taglio prolungato per portare la temperatura dei cuscinetti a uno stato stabile.
Nel corso del tempo, le viti a ricircolo di sfere sviluppano un gioco misurabile. Molti controlli offrono routine di compensazione del gioco che regolano la posizione comandata per tenere conto del gioco. L'approccio corretto consiste nel misurare il gioco su ciascun asse a intervalli definiti e regolare di conseguenza i parametri di compensazione. Il rilevamento tempestivo dell'usura eccessiva previene la rottura di pezzi e riparazioni più costose.
Il modo in cui una macchina gestisce i trucioli ha un impatto diretto sulla qualità delle parti e sui tempi di attività. Un sistema di raffreddamento ben progettato espelle i trucioli dalla zona di taglio, impedisce il ritaglio dei trucioli e mantiene stabile la temperatura dell'utensile. I VMC in particolare tendono ad accumulare trucioli nella zona di lavoro. Scegli una macchina con ugelli refrigeranti efficaci e un trasportatore di trucioli adatto al volume dei trucioli.
L'approccio operativo corretto non è stravagante, ma è coerente. Gli operatori che tengono traccia della durata degli utensili, registrano gli allarmi della macchina e seguono un programma di manutenzione preventiva fisso ottengono una maggiore produzione a un costo del ciclo di vita inferiore. La macchina che possiedi è valida quanto lo sono le persone che la gestiscono.
Capire perché una VMC è la scelta giusta tra le tecnologie di lavorazione richiede uno sguardo onesto ai suoi limiti. Un centro di lavoro orizzontale, ad esempio, eccelle nella rimozione di materiale pesante da pezzi fusi di grandi dimensioni e parti prismatiche, poiché l'orientamento orizzontale del mandrino consente ai trucioli di cadere lontano dall'area di taglio. Ma un HMC ha un prezzo significativamente più alto, necessita di attrezzature specializzate e consuma più spazio. Un router CNC offre un'ampia area di lavoro a un costo inferiore, ma la sua struttura leggera non può lavorare i metalli con la precisione di un VMC.
Una buona regola pratica è che se la parte è approssimativamente cubica, una macchina a mandrino verticale la gestirà bene. Al contrario, se la parte è più lunga che alta o se richiede cavità profonde in cui l'evacuazione dei trucioli rappresenta un problema, allora una macchina orizzontale potrebbe essere la soluzione migliore. Conoscere la differenza può prevenire costosi acquisti errati. Un confronto approfondito tra i due approcci può aiutare in tale valutazione.
Per la maggior parte dei lavori di lavorazione generale, l'equilibrio tra capacità, facilità d'uso e costi di acquisizione del VMC lo rende il punto di riferimento della sua categoria.
Dopo aver ristretto l'elenco dei candidati, esegui tre test prima di firmare l'ordine:
I requisiti della piattaforma qui presentati forniscono una lista di controllo chiara. Considerare il centro di lavoro come parte di un sistema produttivo, non isolatamente. Il giusto VMC si integrerà perfettamente nel tuo flusso di lavoro, funzionerà per migliaia di ore e porterà un livello di coerenza al tuo output che la sola abilità manuale non può fornire.
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli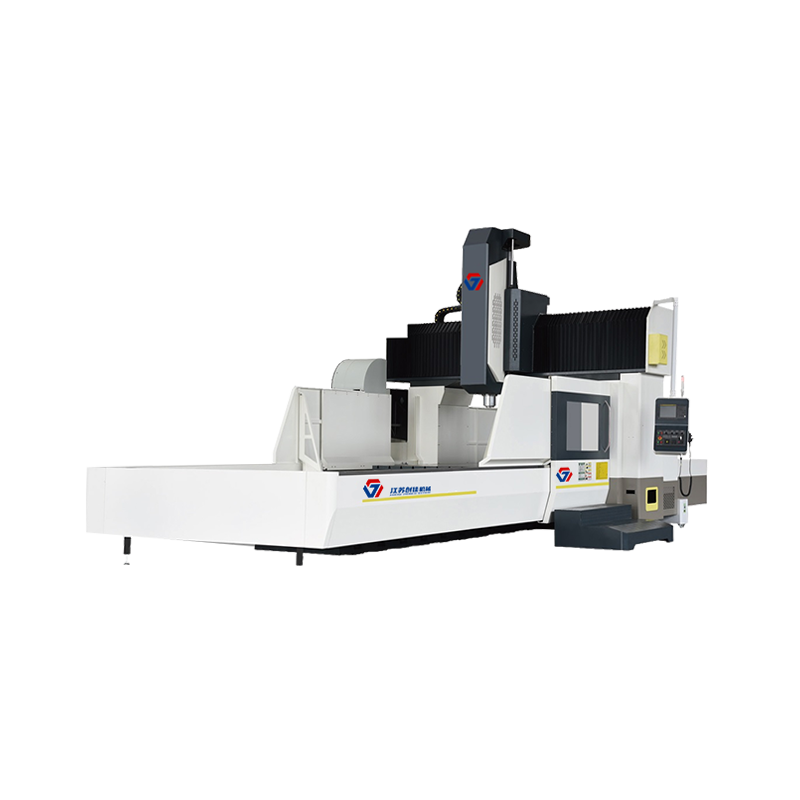
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli
Rettificatrice per superfici CNC ad alta precisione/alta velocità/facile da usare Sistema idraulico servo/asse YZ/asse X. Struttura a scorrimento t...
Vedi i dettagli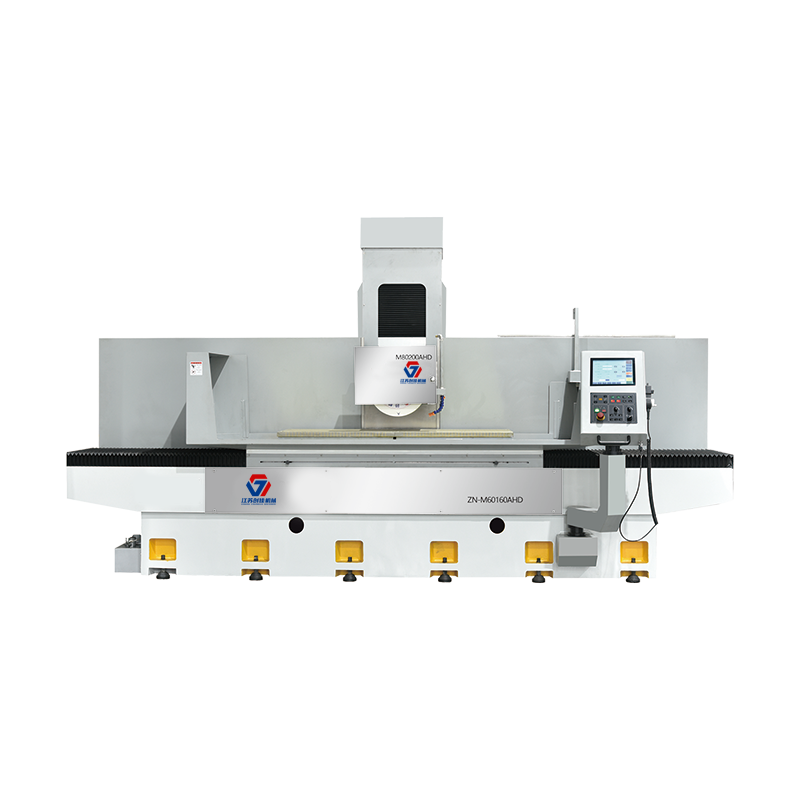
La macchina utensile è adatta principalmente per la rettifica di precisione di vari materiali metallici, come piani, gradini e forme specifiche, ed...
Vedi i dettagli
La macchina utensile è adatta principalmente per la rettifica di precisione di vari materiali metallici, come piani, gradini e forme specifiche, ed...
Vedi i dettagli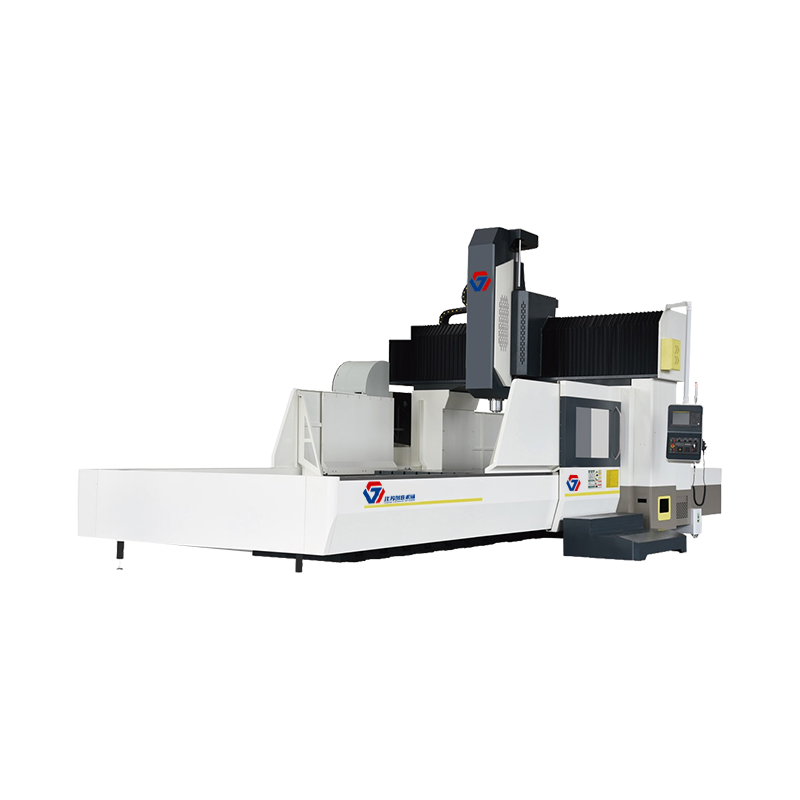
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli
Dotato di una testata dentata verticale e una orizzontale, la coppia di uscita è elevata e la forza di taglio è elevata. Una volta serrato, il pian...
Vedi i dettagli
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
