Produzione di precisione: macchine utensili
Cos'è un centro di intercettazione?
E come differisce sostanzialmente da un trapano standard in termini di precisione, velocità e qualità della filettatura.
La risposta diretta
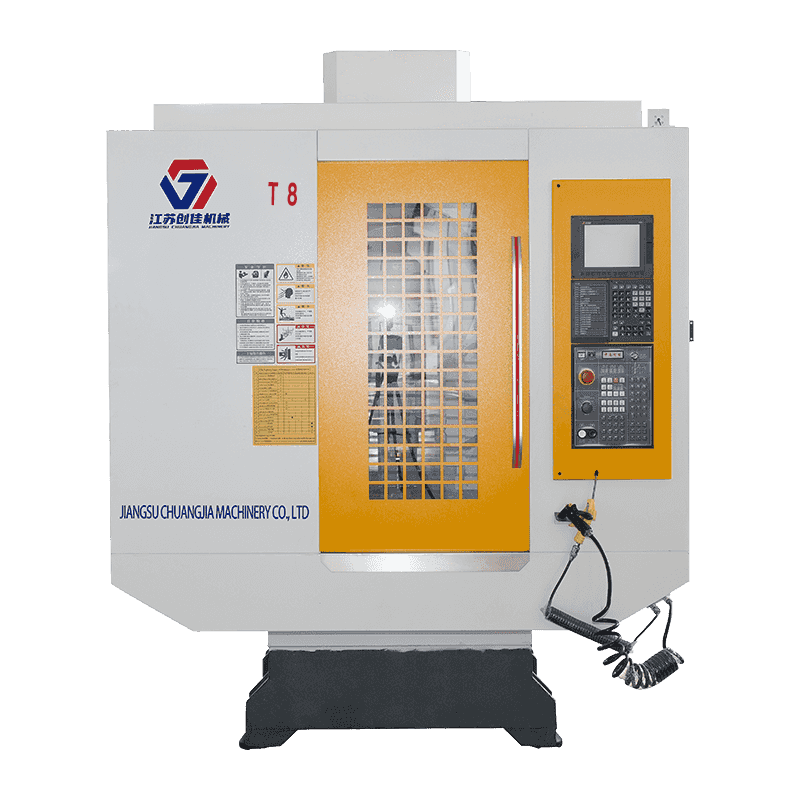
Il centro di tocco è una macchina utensile CNC specializzata progettata principalmente per tagliare filettature interne in fori preforati , gestendo anche operazioni di foratura, alesatura e fresatura leggera sulla stessa piattaforma. A differenza di una perforatrice standard, che rimuove solo materiale per creare un foro, un centro di maschiatura sincronizza la rotazione del mandrino con la velocità di avanzamento assiale per tagliare filetti precisi ad alta velocità e con una rottura minima del maschio.
In termini semplici, un centro di maschiatura è compatto e ad alta velocità Centro di maschiatura CNC costruito attorno a un'attività principale, la filettatura, ma progettato con sufficiente flessibilità per eseguire diverse fasi di lavorazione secondarie senza spostare il pezzo su un'altra stazione.
centro di tocco
In cosa differisce da un trapano standard
Un trapano standard è costruito attorno a un'unica funzione: ruotare una punta da trapano per praticare un foro. Ha una sincronizzazione limitata del mandrino, nessun cambio utensile automatico e dipende fortemente dall'input manuale dell'operatore. Un centro di maschiatura è controllato da CNC e coordina la velocità del mandrino con l'avanzamento in modo sufficientemente preciso da tagliare filettature pulite, cosa che un trapano a colonna standard non può fare in modo affidabile.
| Caratteristica | Toccando il centro | Trapano standard |
| Sistema di controllo | Controllato da CNC, programmabile | Manuale o semiautomatico |
| Precisione del taglio del filo | Maschiatura rigida, avanzamento sincronizzato | Dipende dall'abilità dell'operatore |
| Cambio utensile | Automatico (8–24 stazioni) | Cambio utensile manuale |
| Gamma di velocità del mandrino | Fino a 10.000–20.000 giri/min | In genere sotto i 3.000 giri al minuto |
| Ripetibilità | Alta, adatta alla produzione in serie | Più basso, adatto a lavori una tantum |
Una macchina di perforazione è spesso adeguata per la realizzazione occasionale di fori, mentre un centro di maschiatura diventa la scelta ovvia quando il volume di filettatura, la qualità del filo o il tempo di ciclo diventano priorità.
Componenti chiave di un centro di maschiatura CNC
Mandrino e servosistema. Il spindle is driven by a servo motor that allows real-time synchronization between rotational speed and axial movement. This enables rigid tapping — cutting threads without a floating tap holder — and directly reduces tap breakage.
Cambio utensile automatico. La maggior parte dei centri di maschiatura immagazzina più maschi, punte e alesatori, completando un'intera sequenza di fori e filettature in un unico ciclo senza l'intervento dell'operatore.
Unità di controllo CNC. Il controller stores programs for different workpieces and thread pitches, repeating the exact same motion sequence for every part — essential for consistent thread quality across large batches.
Il Working Principle
Un centro di maschiatura funziona attraverso un processo a circuito chiuso che collega la rotazione del mandrino direttamente all'asse di avanzamento. Quando il maschio impegna il foro, il controller calcola l'esatta velocità di avanzamento per corrispondere al passo della filettatura, quindi inverte il mandrino per ritrarre il maschio senza danneggiare la filettatura.
- Il workpiece is clamped and positioned per the programmed coordinates.
- Una punta centrale crea un punto di partenza per guidare la punta del trapano principale.
- Il drill bores the hole to the required diameter.
- Il automatic tool changer swaps to the correct tap.
- Il spindle synchronizes rotation and feed to cut the thread.
- Il spindle reverses to retract the tap cleanly.
Informazioni
Poiché ogni passaggio è programmato e ripetuto in modo identico, un centro di maschiatura CNC può mantenere tolleranze di filettatura entro pochi millesimi di pollice su migliaia di parti.
Vantaggi rispetto alla maschiatura o alla foratura manuale
- Rottura del rubinetto ridotta — La sincronizzazione rigida della maschiatura riduce significativamente le rotture rispetto alla maschiatura manuale.
- Tempi di ciclo più rapidi — foratura e maschiatura completate in un ciclo continuo.
- Minore dipendenza dal lavoro — gli operatori caricano e scaricano principalmente pezzi.
- Qualità del filo costante — le velocità di avanzamento programmate eliminano la variabilità occhio-mano.
- Capacità multi-operazione — fresatura leggera, smussatura e lamatura su un'unica piattaforma.
Successo
Un centro di maschiatura è spesso la scelta preferita per le parti che richiedono più fori filettati, come alloggiamenti, staffe, flange e blocchi collettori.
Applicazioni tipiche
Componenti automobilistici. Le staffe del motore, gli alloggiamenti della trasmissione e le parti delle sospensioni spesso richiedono più fori filettati posizionati con precisione, completati in un unico ciclo automatizzato.
Custodie per elettronica ed elettrodomestici. Le custodie metalliche spesso necessitano di fori filettati piccoli e ravvicinati, adatti alle elevate velocità del mandrino di un sistema CNC del centro di maschiatura.
Valvole e raccordi industriali. Flange, corpi valvola e raccordi per tubi richiedono porte filettate che devono soddisfare rigorose tolleranze di tenuta.
Scegliere la macchina giusta
La scelta del giusto centro di maschiatura dipende dalle dimensioni del pezzo, dalla gamma di filettature e dal volume di produzione previsto:
- Dimensioni del tavolo di lavoro e escursione — deve accogliere il pezzo più grande.
- Velocità e coppia del mandrino — la velocità è vantaggiosa per le filettature piccole, la coppia supporta le filettature più grandi.
- Capacità magazzino utensili — più stazioni riducono le modifiche manuali su parti complesse.
- Configurazione degli assi — il verticale è adatto alle parti piane, l'orizzontale è adatto ai fori più profondi.
- Controllare la compatibilità del software - dovrebbe integrarsi con i flussi di lavoro esistenti.
Manutenzione e durata
Poiché un centro di maschiatura funziona a velocità elevate del mandrino per periodi prolungati, la manutenzione ordinaria influisce direttamente sulla qualità del filo e sulla longevità della macchina.
- Ispezionare e sostituire i maschi usurati prima che causino una deviazione della filettatura.
- Mantenere la lubrificazione del mandrino rabboccata per prevenire l'usura prematura dei cuscinetti.
- Controllare il flusso e la concentrazione del refrigerante per ridurre l'accumulo di calore del rubinetto.
- Verificare periodicamente la calibrazione dell'asse per la precisione del posizionamento.
- Pulire il meccanismo del cambio utensile per evitare inceppamenti.
Avvertimento
Saltare l'ispezione di routine del maschio consente all'usura inosservata di propagarsi nella deviazione del filo durante l'intero ciclo di produzione prima che venga catturato.
Pericolo
La gestione di un centro di maschiatura con una lubrificazione del mandrino degradata rischia di provocare guasti improvvisi ai cuscinetti, che possono arrestare la produzione e richiedere costose riparazioni di emergenza.
In sintesi
Un centro di maschiatura si guadagna il suo posto in officina trasformando la filettatura, storicamente lenta e soggetta a errori, in un processo veloce, ripetibile e programmabile. Con un centro di maschiatura ben mantenuto, i produttori ottengono una qualità di filettatura costante, ridotte rotture del maschio e tempi di ciclo più brevi, rendendo l'investimento iniziale conveniente per anni di produzione continua.

 Cerca prodotti
 it