 Cerca prodotti
 it
Centro di lavoro verticale ZN-V1160
Cat:Centro di lavoro verticale
Questa serie di centri di lavoro è fissata su una colonna singola a forma di A, struttura mobile del banco di lavoro, elevata rigidità delle parti ...
Vedi i dettagli
Quando si lavorano alloggiamenti in alluminio, si forano e si maschiano migliaia di fori per turno o si mantiene una finitura superficiale precisa, una guida di linea CNC a 3 assi centro di lavoro verticale spesso batte una macchina a scatola. La conclusione è semplice: le guide lineari offrono movimenti rapidi più rapidi, una migliore precisione di posizionamento e prestazioni più costanti a lungo termine. Ma la loro rigidità massima fa sì che non siano la scelta giusta per la sgrossatura pesante di billette di acciaio o ghisa. Questa guida analizza la struttura, le specifiche, i criteri di selezione e i compromessi del mondo reale.
Un centro di lavoro verticale CNC a 3 assi con guida lineare utilizza tre assi lineari, X, Y e Z, con guide lineari invece di guide scatolari temprate. Il mandrino è verticale, il che significa che l'utensile è rivolto verso il piano di lavoro. La parte "line rail" si riferisce alle guide lineari a ricircolo, tipicamente del tipo a rulli o sfere, che sostengono la colonna, la tavola e la testa del mandrino.
La distinzione è importante perché le guide lineari hanno un attrito molto inferiore rispetto alle guide a scatola. Questo attrito inferiore consente un'accelerazione più rapida, velocità di traslazione rapida più elevate e un'interpolazione più precisa. Un tipico VMC su rotaia a 3 assi può eseguire rapidi da 36 a 48 metri al minuto e mantenere una precisione di posizionamento entro 0,005 mm su una corsa di 300 mm. Le macchine box-way di solito accelerano da 15 a 24 m/min e si affidano all'attrito stick-slip per lo smorzamento.
Per la perforazione, maschiatura e fresatura leggera ad alta velocità di materiali non ferrosi, il design a binario è la scelta predefinita. Ad esempio, la ZNV850 è costruita attorno a questo principio, mirando alla lavorazione ad alta velocità a 3 assi con un ingombro compatto.
La scelta tra guide lineari e guide scatolari non dipende dal fatto che una sia universalmente migliore. Si tratta di abbinare il tipo di guida al carico di lavoro. La tabella seguente riassume le differenze pratiche.
| Caratteristico | Guida lineare (binario di linea) | Box Way (ferrovia dura) |
|---|---|---|
| Coefficiente di attrito | 0,002–0,005 | 0,05–0,15 |
| Traversata rapida | 36–60 metri/minuto | 15–30 metri/minuto |
| Smorzamento delle vibrazioni | Inferiore; si basa sul precarico | Superiore; smorzamento naturale |
| Capacità di sgrossatura pesante | Limitato dal coefficiente di carico ferroviario | Eccellente per tagli profondi |
| Precisione nel tempo | Molto stabile con una corretta lubrificazione | Richiede aggiustamenti frequenti |
| Meglio per | Alluminio, foratura, maschiatura, fresatura ad alta velocità | Acciaio, ghisa, sgrossatura di cavità pesanti |
Se le tue parti sono principalmente in alluminio o acciaio a pareti sottili e i tempi di ciclo dipendono da rapidi cambi utensile e movimenti rapidi tra i fori, la linea ferroviaria è la scelta giusta. Se stai rimuovendo 5 mm di materiale da un blocco di acciaio 4140 con una fresa frontale da 100 mm, le guide a scatola resisteranno meglio e dureranno più a lungo.
"Le macchine ferroviarie non sono più deboli: sono diversamente forti. L'errore è chiedere loro di svolgere un lavoro per il quale non sono mai state progettate."
Un VMC a 3 assi sposta l'utensile solo in X, Y e Z. Ciò significa che può fresare facce piane, tasche, fessure e gradini; modelli di fori per forare e maschiare; e portavano diametri precisi. Non può inclinare l'utensile o ruotare il pezzo contemporaneamente, quindi non può produrre superfici con contorni complessi o sottosquadri in un unico setup.
Per le parti prismatiche con caratteristiche su più facce, sono necessarie più configurazioni o una tavola rotante sul 4° asse. Se il tuo disegno include pale di giranti, palette di turbine o cavità 3D profonde, una macchina a 5 assi è lo strumento corretto. Per tutto il resto, staffe, piastre, alloggiamenti, collettori e basi per stampi, un VMC con binario a 3 assi è la soluzione più conveniente.
Per comprendere come la macchina esegue effettivamente un ciclo, compresi i cambi utensile e il flusso del refrigerante, vedere il processo di lavoro di un centro di lavoro verticale . Questo articolo spiega la sequenza dall'avvio del mandrino allo scarico del pezzo.
Quando si confrontano i VMC line rail a 3 assi, cinque specifiche determinano la maggior parte della differenza di prestazioni: dimensioni della corsa, velocità del mandrino, traslazione rapida, tempo di cambio utensile e classe di precarico della guida. La tabella seguente elenca gli intervalli tipici per una macchina di medie dimensioni.
| Specifica | Livello di ingresso | Livello di produzione |
|---|---|---|
| Corsa X/Y/Z | 600×400×500mm | 1.100×600×600 mm |
| Velocità del mandrino | 8.000 giri al minuto | 12.000–15.000 giri/min |
| Traversata rapida | 30 metri al minuto | 48 m/min |
| Orario cambio utensile | 3–5 secondi | 1,5–2,5 secondi |
| Precisione di posizionamento | ±0,008 mm | ±0,005 mm |
| Ripetibilità | ±0,005 mm | ±0,003 mm |
Per il lavoro di produzione, il cambio utensile è importante tanto quanto il mandrino. Una macchina come la ZNL1270 con cambio utensile automatico riduce i tempi non tagliati e mantiene elevata la ripetibilità su lunghe tirature. Controlla se l'ATC utilizza un braccio meccanico o un azionamento a camma e conferma il tempo da utensile a utensile con un cronometro durante una demo.
I VMC a 3 assi su rotaia sono ampiamente utilizzati nelle parti automobilistiche, nei nuovi componenti energetici, nella costruzione di stampi e nella lavorazione dello zaffiro. Ogni applicazione pone esigenze diverse alla macchina.
Se le tue parti sono principalmente in alluminio o rame, il line rail è quasi sempre la scelta giusta. Per l'acciaio temprato superiore a 45 HRC, prendere in considerazione una macchina box-way o un design ibrido.
Gli acquirenti spesso si concentrano sulla velocità del mandrino e ignorano il sistema di guida, la massa di fusione e la strategia di compensazione termica. Ecco gli errori più comuni e come evitarli.
Avvertimento: Non acquistare una macchina su rotaia per la sgrossatura pesante di acciaio o ghisa. Le guide si usureranno prematuramente e la precisione diminuirà entro 12-18 mesi.
Informazioni: Verificare la classe di precarico della guida lineare. Per lavori di alta precisione, utilizzare un precarico compreso tra 0,02°C e 0,05°C. Per la fresatura generale, è accettabile una temperatura compresa tra 0,05°C e 0,1°C.
Successo: Richiedi un taglio di prova sul tuo materiale reale. Misurare la finitura superficiale e il diametro del foro all'inizio e alla fine di un ciclo di 4 ore. Questo ti dice più di una scheda tecnica.
Per lavori di alta precisione, una macchina come ZNL1160 abbina una base rigida a guide lineari di precisione e un mandrino a compensazione termica. È progettato per applicazioni in cui la ripetibilità di 0,005 mm non è opzionale.
Un centro di lavoro verticale CNC a 3 assi con guida lineare è lo strumento giusto quando velocità, precisione e finitura superficiale contano più della forza di taglio bruta. Eccelle nell'alluminio, nella foratura, nella maschiatura e nella fresatura leggera. Ha difficoltà con la sgrossatura dell'acciaio pesante. Prima di acquistare, verificare il precarico della guida, la traslazione rapida, il tempo di cambio utensile e la massa di fusione. Testare la macchina sul proprio materiale. Se i risultati rimangono validi alla fine di un lungo periodo, hai trovato una macchina che si ripaga da sola.

Questa serie di centri di lavoro è fissata su una colonna singola a forma di A, struttura mobile del banco di lavoro, elevata rigidità delle parti ...
Vedi i dettagli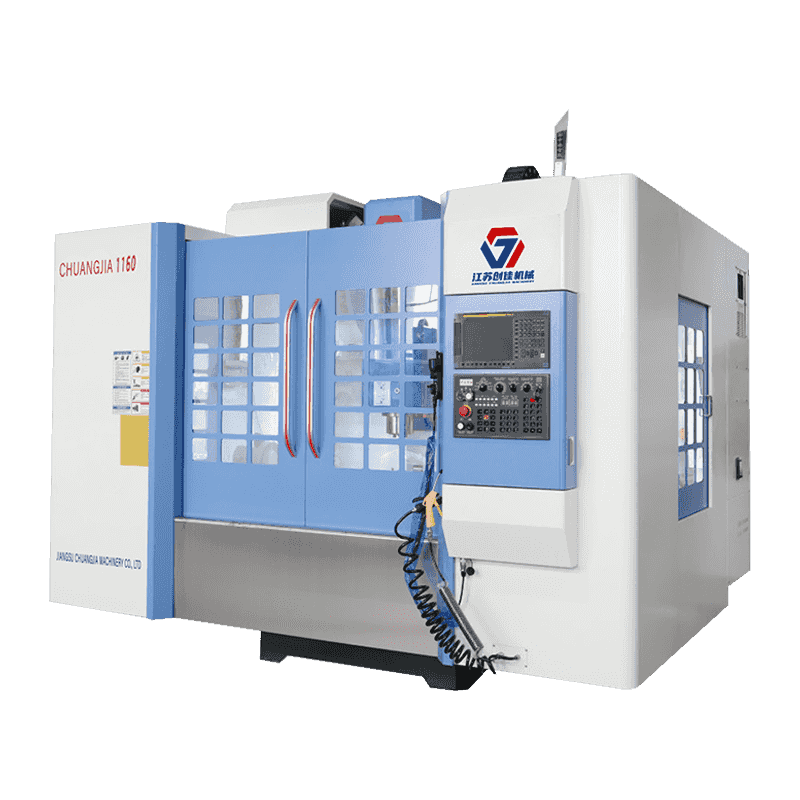
Questa serie di centri di lavoro è fissata su una colonna singola a forma di A, struttura mobile del banco di lavoro, elevata rigidità delle parti ...
Vedi i dettagli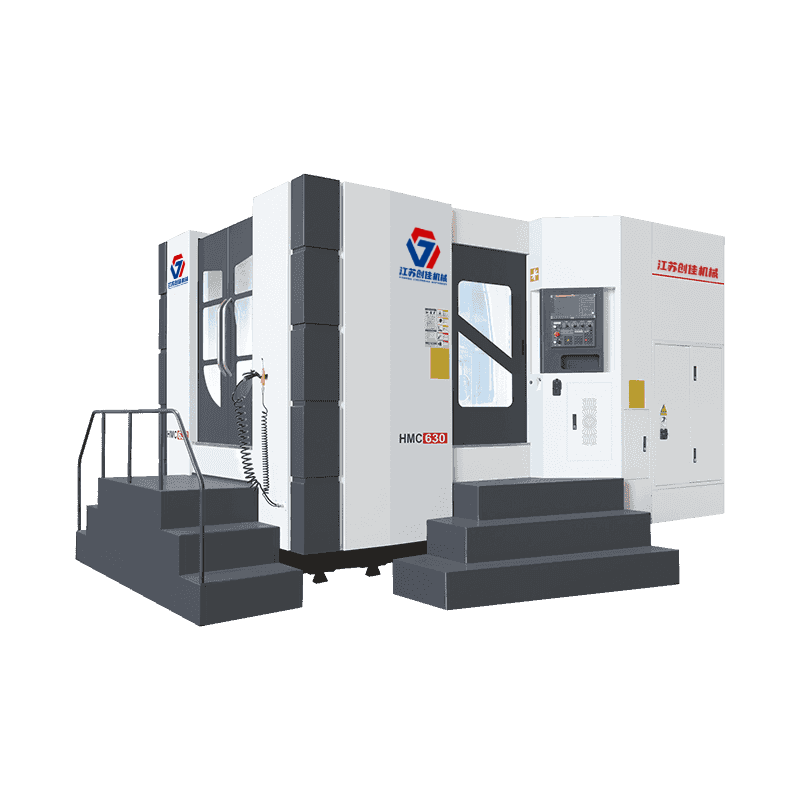
Il letto adotta un layout della struttura a T invertita, la tavola si muove intorno (asse X), la testata si muove su e giù (asse Y) e la colonna si...
Vedi i dettagli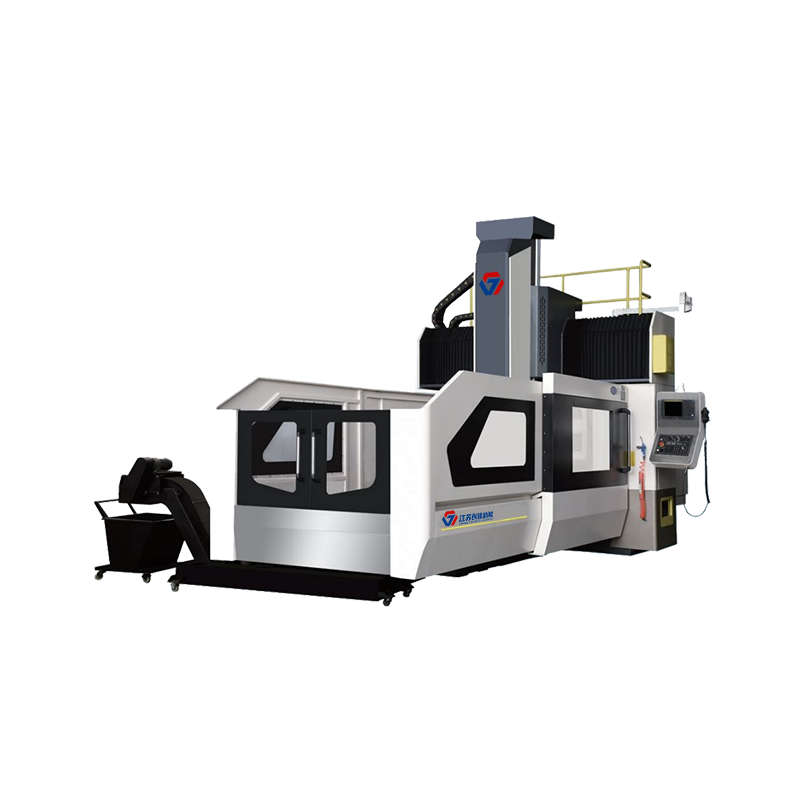
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli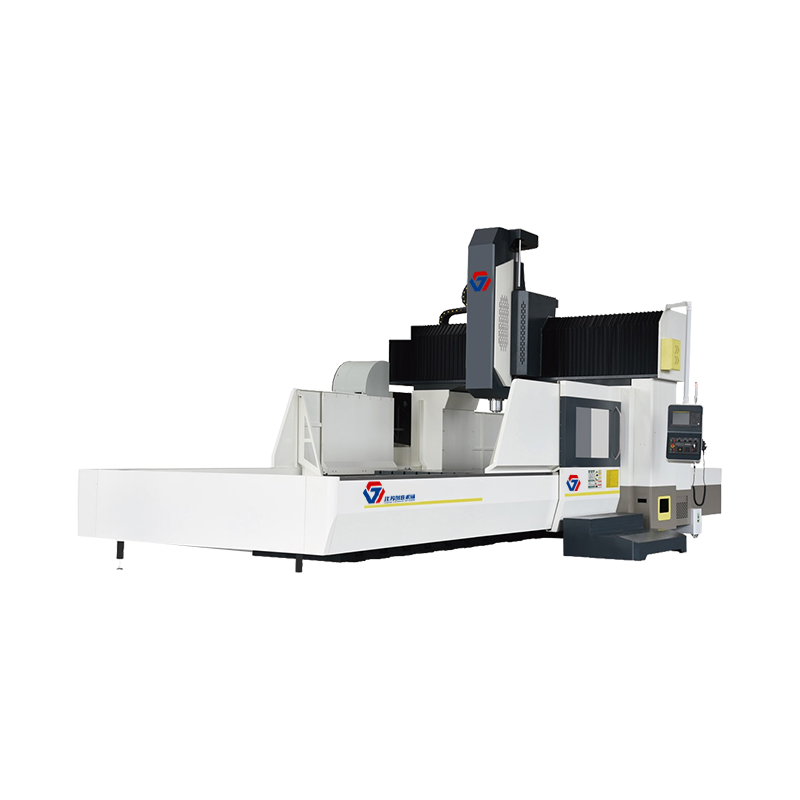
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli
Rettificatrice per superfici CNC ad alta precisione/alta velocità/facile da usare Sistema idraulico servo/asse YZ/asse X. Struttura a scorrimento t...
Vedi i dettagli
Rettificatrice per superfici CNC ad alta precisione/alta velocità/facile da usare Sistema idraulico servo/asse YZ/asse X. Struttura a scorrimento t...
Vedi i dettagli
Elaborare principalmente i profili interni delle locomotive di transito ferroviario; Parti strette e lunghe di automobili; Telai TV, telai di frigo...
Vedi i dettagli
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
