 Cerca prodotti
 it
Centro di maschiatura ZN-T8
Cat:Toccando il centro
Il centro di foratura e maschiatura ZN-T8 ha facilità d'uso, alta affidabilità, prestazioni a costi elevatissimi, utilizzato principalmente ne...
Vedi i dettagli
Un quarto asse raramente rende una macchina più veloce. Rimuove la configurazione in cui è stata persa la tua tolleranza e questa è l'unica valida ragione per pagarla.
Un corpo valvola raggiunge la tavola con fori su tre facce e una dicitura di posizione di 0,02 mm tra due di esse. Su un centro di lavoro verticale a tre assi sono necessarie tre impostazioni e tre ripristini del punto di riferimento. Su un centro di lavoro verticale CNC a 4 assi è un setup e un datum. Questa differenza, non la velocità del mandrino nella brochure, è ciò per cui viene acquistato il quarto asse.
Quindi la conclusione è innanzitutto: il quarto asse si ripaga da solo quando una famiglia di pezzi ha caratteristiche lavorate su più di due facce, il pezzo può essere afferrato attorno a un asse rotante e il lotto si ripete abbastanza spesso da assorbire l'unità rotante, la contropunta, il post-processore CAM e la formazione dell'operatore. Se una qualsiasi di queste tre condizioni fallisce, una macchina a tre assi con una migliore tenuta del pezzo solitamente produrrà la stessa parte con un prezzo inferiore.
Regola pratica: se il riposizionamento del pezzo tra un'impostazione e l'altra costa più del 10% del tempo ciclo e un mandrino o un centro possono trattenerlo, eseguire i numeri dei quattro assi prima di ordinare un'altra macchina a tre assi.
Su un centro di lavoro verticale il quarto asse è quasi sempre una tavola rotante montata sulla tavola standard, che fa girare il pezzo attorno all'asse X, che è l'asse A. Il mandrino si sposta ancora in X, Y e Z. Ciò che cambia è che il pezzo può essere presentato all'utensile inclinato invece di essere sbloccato e ruotato a mano.
Nella modalità indicizzata la tavola rotante posiziona il pezzo ad un angolo fisso, blocca e riprende il taglio; il controllo lo tratta come un asse di posizionamento aggiuntivo. L'output CAM standard di solito copre questo aspetto e l'unità rotante necessita solo di una solida precisione di posizionamento.
In modalità simultanea l'asse A si muove mentre l'utensile è nel taglio, ed è così che vengono generati profili avvolti, porte a spirale e forme di camma in un passaggio continuo. Ciò richiede un post-processore che comprenda la cinematica rotativa, un controllo con l'azionamento rotativo integrato anziché aggiunto in seguito e un programmatore che abbia già eseguito lavori a quattro assi.
Un quarto asse su una macchina verticale mantiene il pezzo su un asse rotante orizzontale sotto un mandrino verticale: il fissaggio rimane visibile, i trucioli cadono in modo chiaro e l'attrezzatura è standard. Una macchina orizzontale con pallet rotante raggiunge più facce per passaggio ed elimina meglio i trucioli dai fori profondi, ma costa di più e di solito necessita di un dispositivo per lapide. Al di sotto di un cubo di circa 500 mm, la verticale è normalmente il punto più economico da cui iniziare.
| Configurazione | Movimento | Configurazioni per una parte multi-faccia | Vestibilità tipica | Principale compromesso |
|---|---|---|---|---|
| VMC a tre assi | X, Y, Z | Da due a quattro | Piatti, opera monofacciale, volume basso | Il dato viene reimpostato tra una configurazione e l'altra |
| Indicizzato 3 1 | Posizionamento X, Y, Z più A | Uno a due | Funzioni ad angoli fissi attorno alla parte | Nessuna interpolazione rotativa continua |
| Quattro assi simultanei | X, Y, Z più A interpolato | Uno | Profili fasciati, camme, porte a spirale | Verifiche postali e di sdoganamento CAM |
| Cinque assi | Tre lineari più due rotanti | Uno | Contorni e sottosquadri complessi | Costi macchina, programmazione e collisione più elevati |
Il lavoro che giustifica un quarto asse è raramente esotico. Si ripete e la relazione angolare tra le facce deve mantenersi da una parte all'altra. Quattro famiglie si presentano ripetutamente:
Il quarto asse raramente accorcia il taglio. Elimina l'impostazione e l'impostazione è il punto in cui scompare la maggior parte della tolleranza.
Automotive, nuove energie, costruzione di stampi e lavorazione dello zaffiro sono i settori in cui questo modello si manifesta più spesso. Il volume è ciò che cambia l’aritmetica: con poche centinaia di pezzi al mese, il tempo risparmiato per pezzo supera la flessibilità del fissaggio manuale.
L'errore di specifica più comune è dimensionare la macchina in base alla lunghezza del pezzo e dimenticarne l'oscillazione. Un pezzo lungo 300 mm e largo 220 mm necessita di un'unità rotante in grado di afferrarlo, un'area di rotazione che liberi la colonna e una corsa Z sufficiente per raggiungere la faccia superiore. Un'unità rotante da 250 mm può consumare da 200 a 250 mm di corsa Z prima ancora che una parte venga caricata.
Una macchina di classe 1270 mm con cambio utensile automatico è una via di mezzo comune: una corsa X sufficiente per una tavola rotante e una contropunta affiancate, una Z sufficiente per liberare il corpo rotante e un caricatore sufficientemente profondo per completare un programma misto di foratura e fresatura senza fermarsi.
Controllare il disegno delle interferenze, non la fotografia del catalogo. Su molti centri di lavoro verticali il cambio utensile e una grande tavola rotante condividono lo spazio, e l'oscillazione massima con un magazzino pieno è inferiore all'oscillazione con gli utensili che utilizzate oggi.
Un asse rotante è preciso quanto il modo in cui viene tenuto il pezzo. Tra i centri si adattano agli alberi; un mandrino a tre griffe o una morsa autocentrante è adatta ai cilindri corti; un frontalino con nidi personalizzati si adatta a getti scomodi. Ciascuna scelta modifica la quantità di parte che si blocca senza supporto e la lunghezza non supportata viene visualizzata come chiacchiere.
La precisione della rotazione è espressa in secondi d'arco e vale la pena eseguire tale conversione a mano. Un asse rotante con una precisione di 15 secondi d'arco, misurato a un raggio di 300 mm, contribuisce con circa 0,02 mm di errore tangenziale prima che si aggiungano l'errore del mandrino, la crescita termica o l'usura dell'utensile. Su un callout di posizione reale da 0,05 mm, questa rappresenta già una quota importante del budget.
La rotazione continua riscalda anche l'unità rotante. Una tabella che esegue l'indicizzazione alcune volte per ciclo rimane vicina all'ambiente; uno che interpola per venti minuti derive e la deriva si ferma nella relazione angolare tra le caratteristiche. Le macchine costruite per questo lavoro hanno una massa maggiore nella base e nella colonna, e la storia della precisione inizia sotto il tavolo, come spiegato strutture di base rigide e precisione di lavorazione .
Non pianificare di imbullonare una tavola rotante su una macchina a tre assi in un secondo momento. Il controllo necessita di azionamento e cablaggio del quarto asse, la geometria deve essere nuovamente verificata e le unità rotanti aftermarket possono complicare la garanzia e l'assistenza. Se la famiglia di pezzi è reale, ordinare l'asse con la macchina.
Poiché un centro di lavoro verticale a quattro assi è una configurazione piuttosto che un articolo di catalogo, la profondità ingegneristica conta tanto quanto la scheda tecnica.
Jiangsu Chuangjia Machinery è un costruttore con questo tipo di integrazione verticale. Fondata nel 2000 come produttore di smerigliatrici superficiali e ora parte del gruppo Nantong Zhongnan Intelligent Technology, gestisce un parco produttivo di circa 100.000 metri quadrati con più di 380 dipendenti, tra cui 30 ingegneri senior e 20 ingegneri di ricerca e sviluppo, e gestisce una propria fonderia, un reparto di lamiera e un reparto di verniciatura oltre a lavorazioni meccaniche e assemblaggio.
Suo gamma di centri di lavoro verticali copre i modelli ZNL1160, ZNL1270, ZNL1580 e ZNL1890 più ZNV1160, ZNV850 e ZNV855, con cambio utensile automatico specificato su ZNL1270 e ZNV855. Lo stesso gruppo costruisce anche centri di lavoro a portale e orizzontali, centri di maschiatura e rettificatrici di precisione.
Un test utile durante una visita in fabbrica: cammina dalla fonderia alle isole di lavorazione fino ai banchi di allineamento senza lasciare il sito. Le fusioni e l'allineamento interni sono ciò che consente a una configurazione a quattro assi di mantenere lo stesso standard geometrico della versione a tre assi della stessa macchina.
Acquista il quarto asse quando la famiglia di parti è reale, i lotti si ripetono e il pezzo può essere afferrato attorno a un asse rotante. Specificatelo in fase d'ordine insieme al gruppo rotante, alla contropunta e alle opzioni di controllo, anziché trattarlo come un accessorio da aggiungere successivamente.
Quindi dedicare l'impegno alle specifiche laddove appaiono nella parte: diametro di oscillazione, corsa Z rimanente, gioco dell'utensile e rigidità di tutto ciò che si trova sotto la tavola. Se li metti bene, il quarto asse farà ciò per cui era stato concepito, ovvero un'impostazione, un dato e una tolleranza che sopravvive alla seconda faccia.
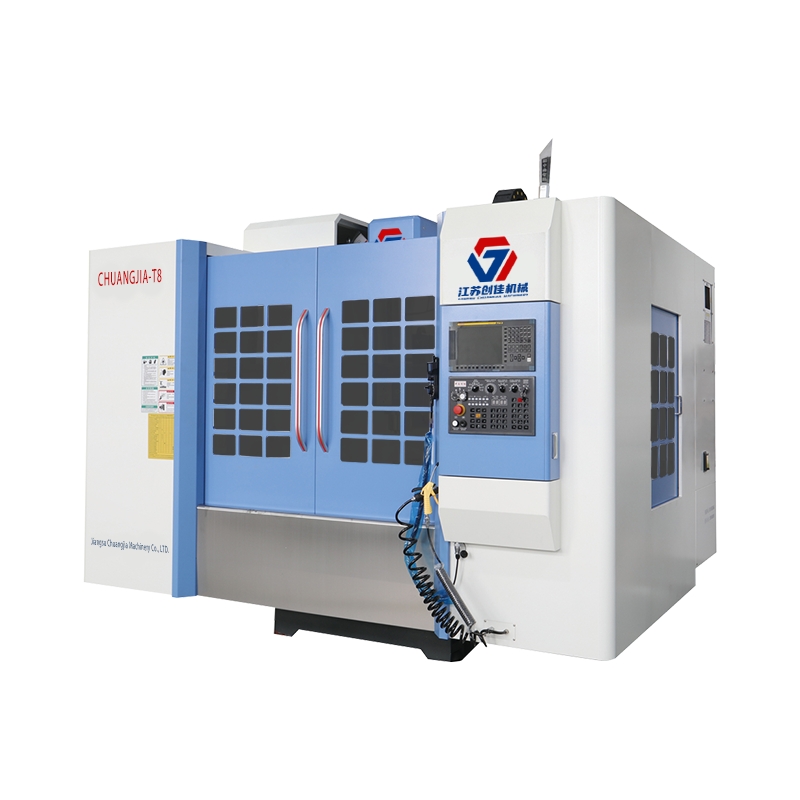
Il centro di foratura e maschiatura ZN-T8 ha facilità d'uso, alta affidabilità, prestazioni a costi elevatissimi, utilizzato principalmente ne...
Vedi i dettagli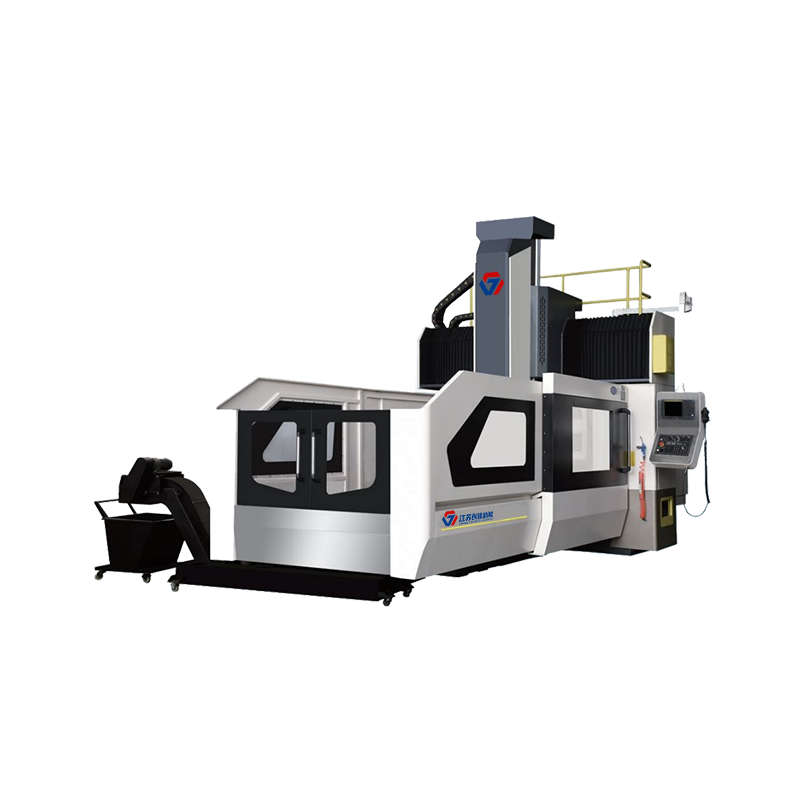
La superficie di supporto a tre assi di questa serie di centri di lavoro a portale adotta una guida lineare a rulli per carichi pesanti, di facile ...
Vedi i dettagli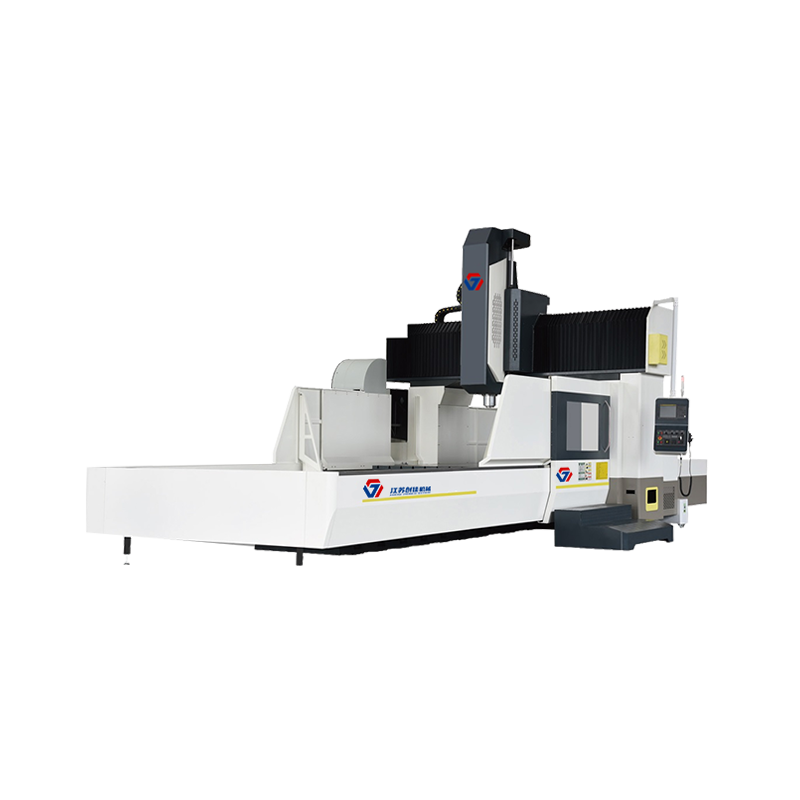
La macchina adotta la forma strutturale del telaio a portale fisso e del tavolo mobile sul letto. Il design integrato della colonna a trave ha le c...
Vedi i dettagli
Rettificatrice per superfici CNC ad alta precisione/alta velocità/facile da usare Sistema idraulico servo/asse YZ/asse X. Struttura a scorrimento t...
Vedi i dettagli
Rettificatrice per superfici CNC ad alta precisione/alta velocità/facile da usare Sistema idraulico servo/asse YZ/asse X. Struttura a scorrimento t...
Vedi i dettagli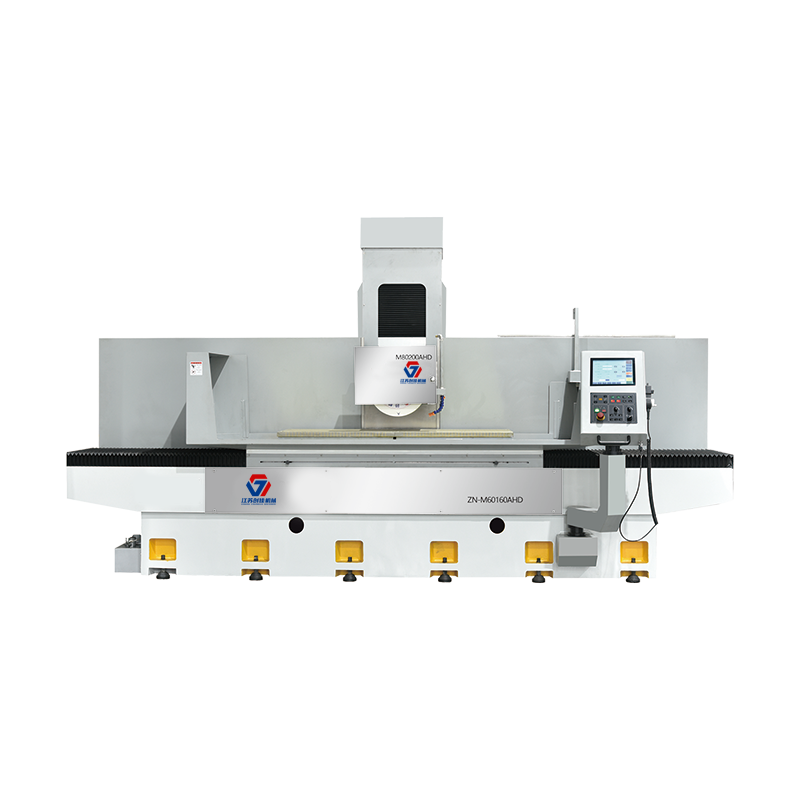
La macchina utensile è adatta principalmente per la rettifica di precisione di vari materiali metallici, come piani, gradini e forme specifiche, ed...
Vedi i dettagli
Elaborare principalmente i profili interni delle locomotive di transito ferroviario; Parti strette e lunghe di automobili; Telai TV, telai di frigo...
Vedi i dettagli
Dotato di una testata dentata verticale e una orizzontale, la coppia di uscita è elevata e la forza di taglio è elevata. Una volta serrato, il pian...
Vedi i dettagli
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
