 Cerca prodotti
 it
Centro di lavoro verticale ZN-V850
Cat:Centro di lavoro verticale
Questa serie di centri di lavoro è fissata su una colonna singola a forma di A, struttura mobile del banco di lavoro, elevata rigidità delle parti ...
Vedi i dettagli
Due colonne, una traversa e una fascia di tolleranza che sopravvive alla produzione su due turni o scompare silenziosamente nel terzo anno. Cosa stabilire su carta prima della firma dell'ordine di acquisto.
Una base dello stampo da 2.400 mm × 1.600 mm viene fornita con quattro tasche finite, sporgenze angolate della linea di galleggiamento e un richiamo di planarità di 0,05 mm su tutta la faccia. Su un centro di lavoro verticale con telaio a C da 1.000 mm, quella parte diventa tre impostazioni, tre ri-serraggi e uno stack di errori che il reparto di ispezione trova prima del cliente.
Innanzitutto la conclusione: una volta che un pezzo supera circa 1.500 mm su un asse, o necessita di tre o più facce tagliate in un unico serraggio, un centro di lavoro CNC a portale a doppia colonna smette di essere l'opzione costosa e di solito diventa quella più economica, perché elimina le configurazioni. La domanda più difficile è la seconda. Manterrà ancora la tolleranza dopo cinque anni di lavoro su due turni? Questa risposta è decisa dalla struttura, non dal marchio di controllo.
Due colonne si alzano dal letto, una guida trasversale le attraversa e la testa del fuso o pistone viaggia lungo quella guida. La differenza rispetto ad una macchina con telaio a C non è estetica. In un design con telaio a C, il mandrino pende da un lato di una singola colonna, quindi la forza di taglio spinge quella colonna lontano dal lavoro e la colonna cresce man mano che il mandrino si riscalda. Una macchina a doppia colonna chiude il circuito su entrambi i lati: due colonne condividono il carico e la massa termica rimane approssimativamente simmetrica rispetto alla linea centrale del mandrino. Questa simmetria è il motivo per cui un portale mantiene la planarità su una faccia di 2 m mentre una macchina con telaio a C inizia a discutere con se stessa.
Le prime cose da esaminare sono quindi le fusioni del basamento e delle colonne, la sezione della traversa, la sezione del pistone e la portata della tavola. Un portale che trasporta un pezzo da 12 t si comporta in modo molto diverso da uno che trasporta una piastra da 3 t, anche quando la corsa X è identica.
La maggior parte del divario tra due citazioni gantry deriva da tre decisioni, nessuna delle quali riguarda la vernice.
| Disposizione | Come si muove | La migliore vestibilità | Attenzione |
|---|---|---|---|
| Traversa fissa, tavolo mobile | Il tavolo si sposta in X, l'altezza della guida è fissa | Lastre piane e larghe di spessore costante | Gamma Z limitata; il viaggio lungo del tavolo richiede spazio sul pavimento |
| Traversa a movimento verticale, tavolo fisso | La rotaia sale e scende, il lavoro resta bloccato | Parti alte e pesanti che non dovrebbero mai essere ribloccate | Rigidità del bloccaggio della rotaia e comportamento termico |
| Colonna mobile (corsa del portale) | Le colonne viaggiano lungo un lungo letto | Typebar, profilo e parti molto lunghe | Lunghezza del letto, livellamento e costo della fondazione |
| Testa a cinque assi sul pistone | Testa roto-inclinabile più assi lineari | Tasche angolate e superfici sagomate | Errore di impilamento per asse; costo di programmazione |
La corsa X, Y e Z del catalogo viene misurata entro i limiti meccanici, non tra le superfici effettivamente necessarie. L'involucro utilizzabile è la parte, più la piastra di fissaggio, più l'utensile più lungo del programma, più il gioco di bloccaggio, meno un margine di sicurezza che la maggior parte delle officine imposta a 100 mm. Gli acquirenti che dimensionano la macchina solo dal disegno del pezzo solitamente raggiungono i 150 mm mancanti quando la fresa entra nel taglio.
Nell'accordo tecnico rientrano tre numeri: carico massimo della tavola in chilogrammi, distanza dal naso del mandrino alla tavola su entrambe le estremità della corsa Z e altezza utile sotto la traversa. Un portale valutato per 8 t al centro del tavolo può portarne di meno agli estremi, il che è una conversazione che vale la pena fare prima della consegna piuttosto che dopo.
Informazioni: mettere per iscritto le richieste di tolleranza
La precisione geometrica viene normalmente verificata secondo ISO 230-1, mentre la precisione di posizionamento e ripetibilità secondo ISO 230-2, utilizzando un interferometro laser o un ballbar. Chiedere quali strumenti e quali assi copre il test di accettazione. Una citazione che nomina un numero ma non un metodo è una cifra di marketing.
Gli acquirenti di Gantry tendono a sovrastimare la velocità del mandrino e a sottovalutare la coppia. Una fresa frontale da 200 mm che asporta 4 mm da una piastra di acciaio necessita di una coppia a basso numero di giri, di un pistone rigido e di guide pesanti; 12.000 giri al minuto non hanno alcuna importanza per quel taglio. Quando si lavora su alluminio o grafite, le priorità si invertono e i rapidi rapidi e un generoso volume di refrigerante contano più della pura forza di taglio.
Il comportamento termico è la metà più silenziosa dello stesso problema. Un portale simmetrico cresce in modo più prevedibile di un telaio a C, ma cresce comunque. Una macchina che inizia un ciclo di dodici ore a freddo lo termina con una geometria diversa rispetto a quella che ha eseguito un riscaldamento di 30 minuti. I negozi che rispettano i richiami di planarità dovrebbero scrivere tale riscaldamento nel foglio di processo invece di lasciarlo all'operatore.
Attenzione: il pavimento fa parte della macchina
Un portale livellato su un pavimento che successivamente si assesta si torce e il primo sintomo è solitamente un problema di planarità attribuito al mandrino. Confermare lo spessore della lastra, consentire l'isolamento dei cuscinetti e ricontrollare il livellamento dopo il primo mese di produzione.
Una testa rotante-inclinabile o una tavola rotante su un grande portale è un vero strumento di produttività quando una parte trasporta tasche angolate, superfici sagomate o elementi su cinque facce, perché rimuove le configurazioni che altrimenti necessiterebbero di una gru. È un modo costoso per lavorare lastre piane.
La decisione si riduce al budget di precisione. Ogni asse aggiunto contribuisce con il proprio errore e la macchina deve essere verificata volumetricamente anziché un asse alla volta. Se il lavoro ad angolo rappresenta una piccola parte del ciclo, una testa fissa e un impianto ben scelto sono la soluzione migliore; se il punto focale del pezzo è la geometria, un portale a cinque assi della classe ZNLM2214 è lo strumento giusto.
Le parti che rientrano in un cubo di 600 mm e hanno un volume elevato appartengono a un centro di lavoro verticale. Le parti prismatiche che necessitano di quattro facce in un unico serraggio appartengono a a centro di lavoro orizzontale , dove i trucioli cadono dal mandrino quasi da soli. Le parti grandi e pesanti che devono rimanere fissate appartengono a un portale.
Il limite reale non è rappresentato solo dalle dimensioni del pezzo, ma anche dal costo di spostamento del pezzo. Quando il tempo della gru, il fissaggio e il rischio di correzione del riferimento per una seconda configurazione superano la differenza di prezzo tra i formati della macchina, il portale vince in termini di costo per parte.
Il divario tra una macchina che supera il certificato di accettazione e una che produce pezzi buoni viene colmato da un taglio di prova, non da una scheda tecnica. Richiedi il taglio su un pezzo rappresentativo, nell'attrezzatura reale, con il programma reale.
Successo: un elenco di accettazione pratico
Anche acquistare da un costruttore che controlla le parti della catena che ne determinano la rigidità aiuta. Jiangsu Chuangjia Machinery, parte del gruppo Nantong Zhongnan Intelligent Technology, costruisce macchine utensili dal 2000, iniziando con rettificatrici superficiali di precisione prima di estendersi ai centri di lavoro. Il gruppo gestisce i propri impianti di fonderia, lamiera e verniciatura su una superficie di circa 100.000 metri quadrati con oltre 380 dipendenti, tra cui 30 ingegneri senior e 20 ingegneri di ricerca e sviluppo, e dispone di un istituto di ricerca dedicato alle rettificatrici. Le fusioni, la verniciatura e l'assemblaggio sotto lo stesso tetto sono importanti quando una colonna o un letto devono essere rilavorati.
Il gamma di centri di lavoro a portale copre layout a doppia colonna, per carichi pesanti, con trasmissione a cinghia e a cinque assi insieme a macchine verticali, orizzontali e di foratura e maschiatura, con aree di applicazione pubblicate nei settori dello zaffiro, automobilistico, delle nuove energie e della costruzione di stampi.
Dimensionare la busta dall'attrezzatura, non dal disegno della parte. Scegli il layout del binario in base alla posizione del lavoro, il mandrino in base al materiale e il sistema di guida in base alla profondità di taglio. Quindi invita il costruttore a un metodo di prova denominato, un rapporto laser o ballbar e un taglio di prova sulla tua classe di parti. Un centro di lavoro a portale CNC a doppia colonna acquistato in base alla struttura anziché in base alle cifre di viaggio è quello che mantiene ancora la tolleranza quando arriva la prossima generazione di parti.

Questa serie di centri di lavoro è fissata su una colonna singola a forma di A, struttura mobile del banco di lavoro, elevata rigidità delle parti ...
Vedi i dettagli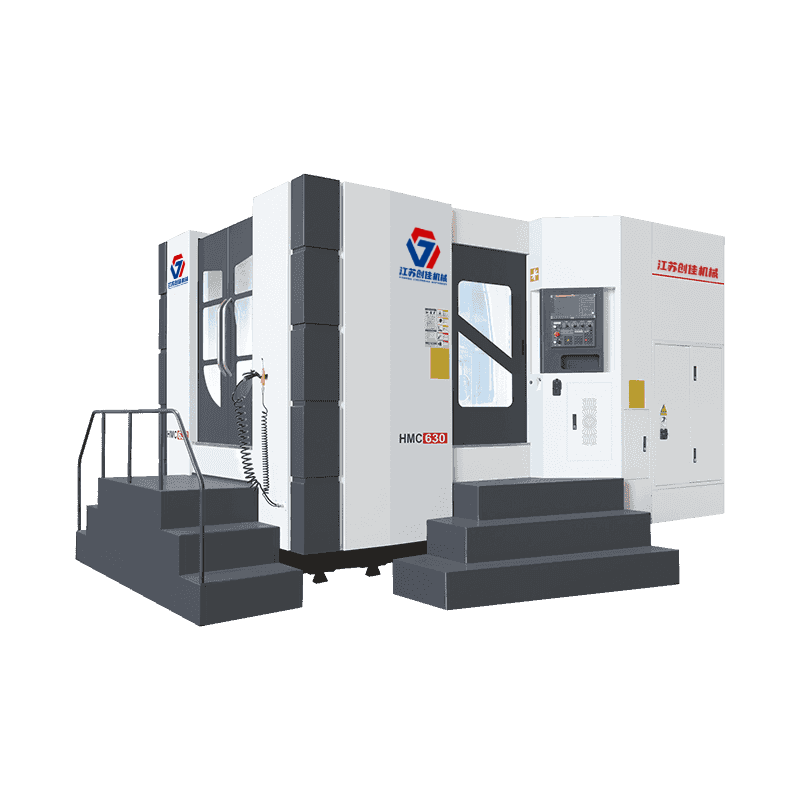
Il letto adotta un layout della struttura a T invertita, la tavola si muove intorno (asse X), la testata si muove su e giù (asse Y) e la colonna si...
Vedi i dettagli
Il letto adotta una disposizione della struttura a T positiva, la tavola si muove avanti e indietro (asse Z), la testata si muove su e giù (asse Y)...
Vedi i dettagli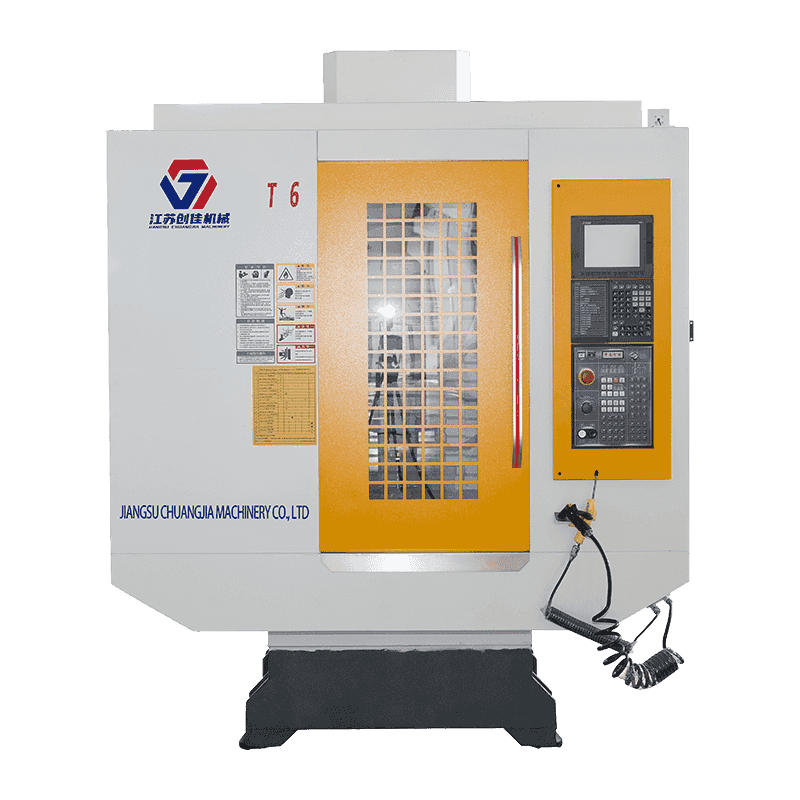
Il centro di foratura e maschiatura ZN-T6 ha facilità d'uso, alta affidabilità, prestazioni a costi elevatissimi, utilizzato principalmente ne...
Vedi i dettagli
La superficie di supporto a tre assi di questa serie di centri di lavoro a portale adotta una guida lineare a rulli per carichi pesanti, di facile ...
Vedi i dettagli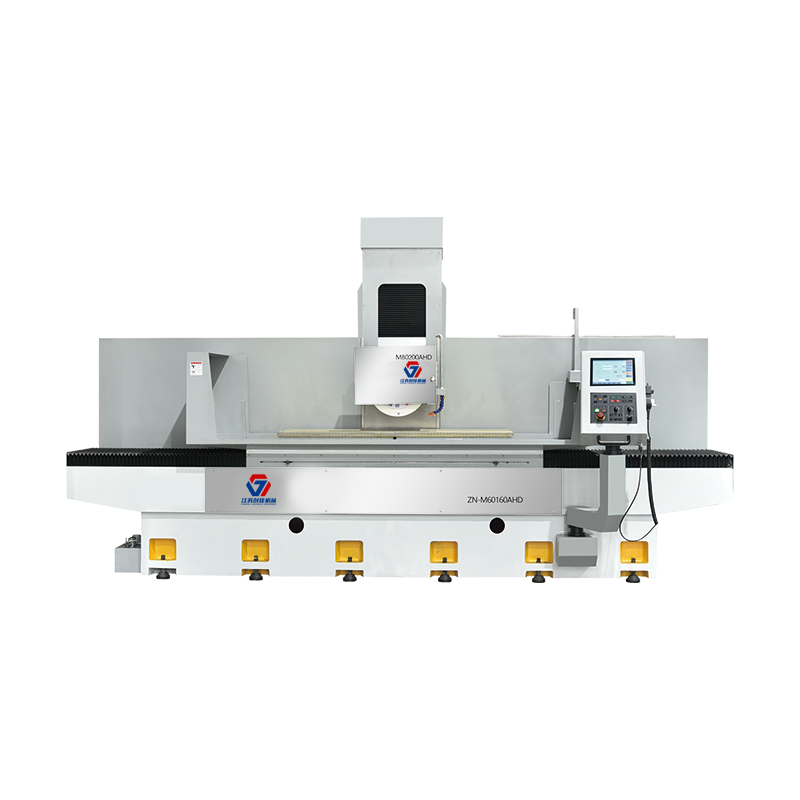
La macchina utensile è adatta principalmente per la rettifica di precisione di vari materiali metallici, come piani, gradini e forme specifiche, ed...
Vedi i dettagli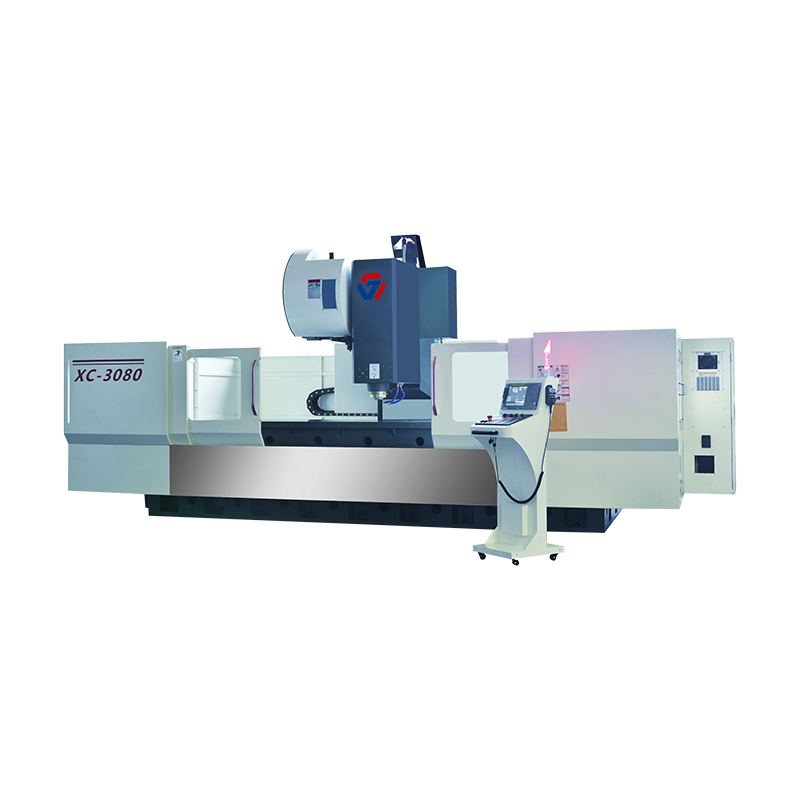
Elaborare principalmente i profili interni delle locomotive di transito ferroviario; Parti strette e lunghe di automobili; Telai TV, telai di frigo...
Vedi i dettagli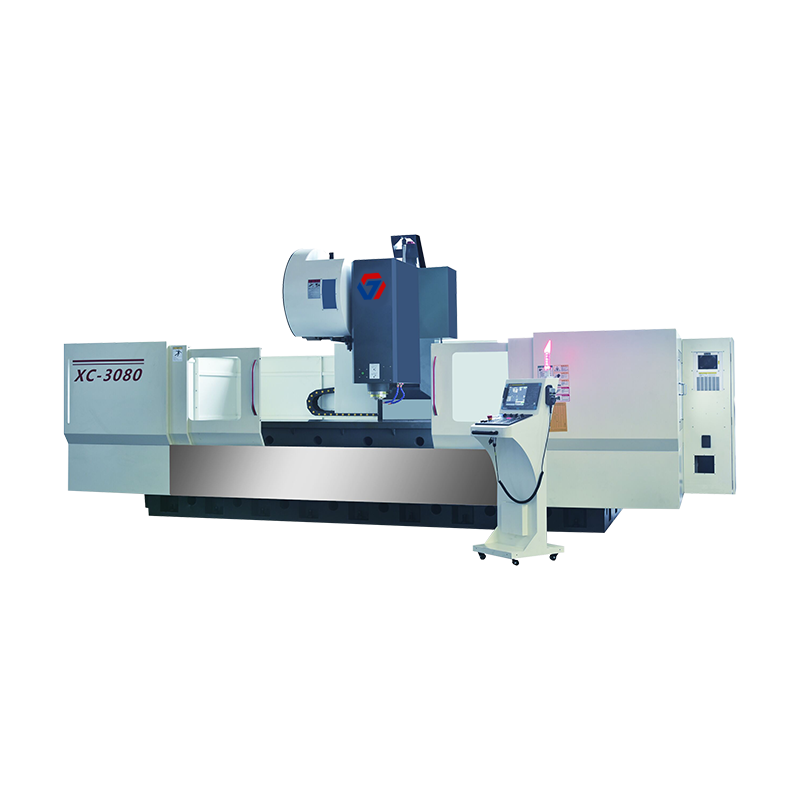
Elaborare principalmente i profili interni delle locomotive di transito ferroviario; Parti strette e lunghe di automobili; Telai TV, telai di frigo...
Vedi i dettagli
All rights reserved Jiangsu Chuangjia Machinery Co., LTD.
